

-


-


-


-


WeChat

-
whatsapp


Ürünler






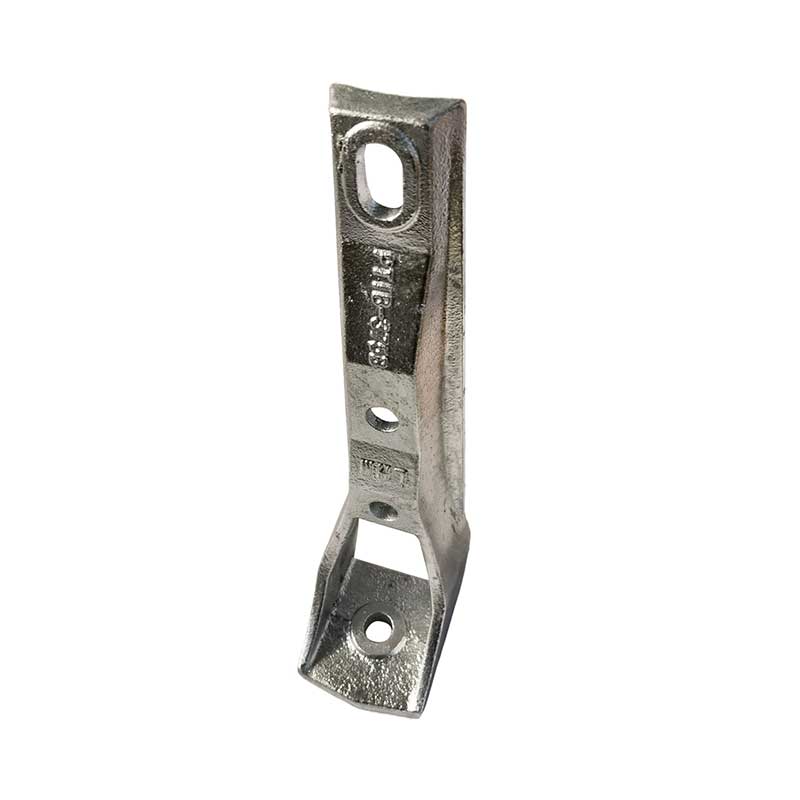
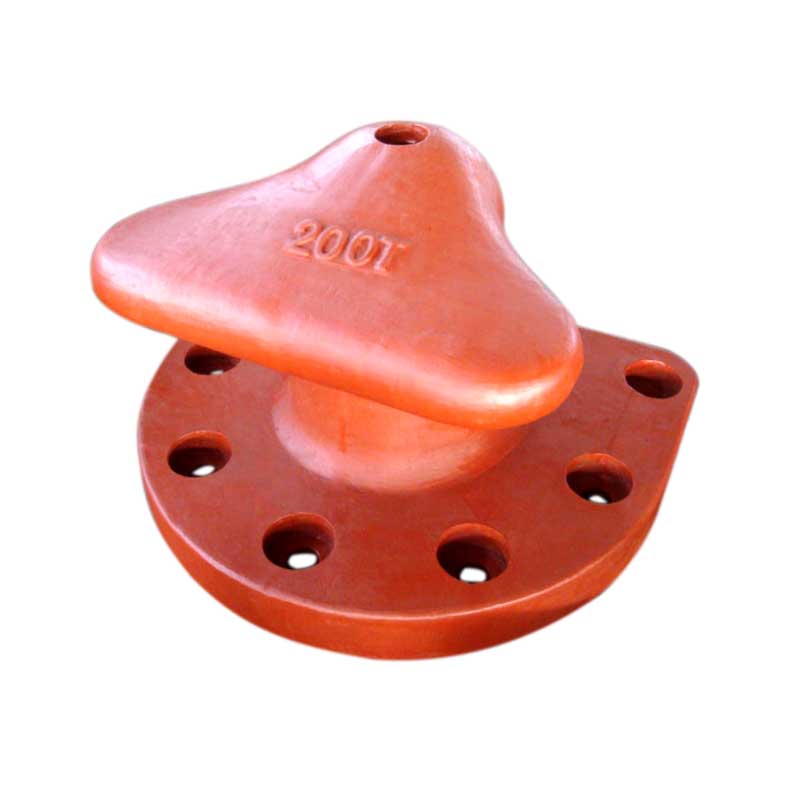
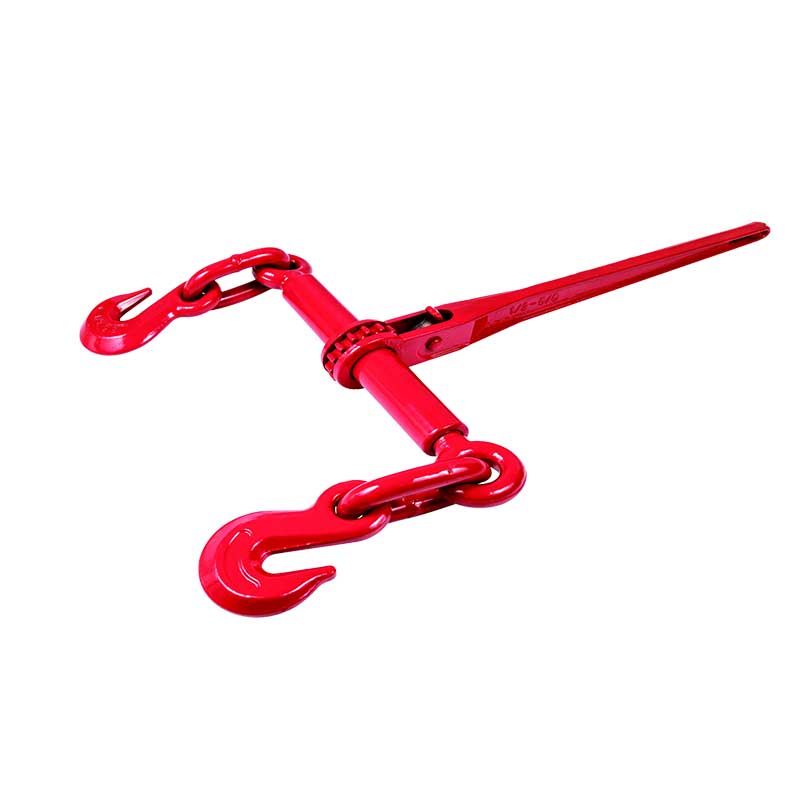
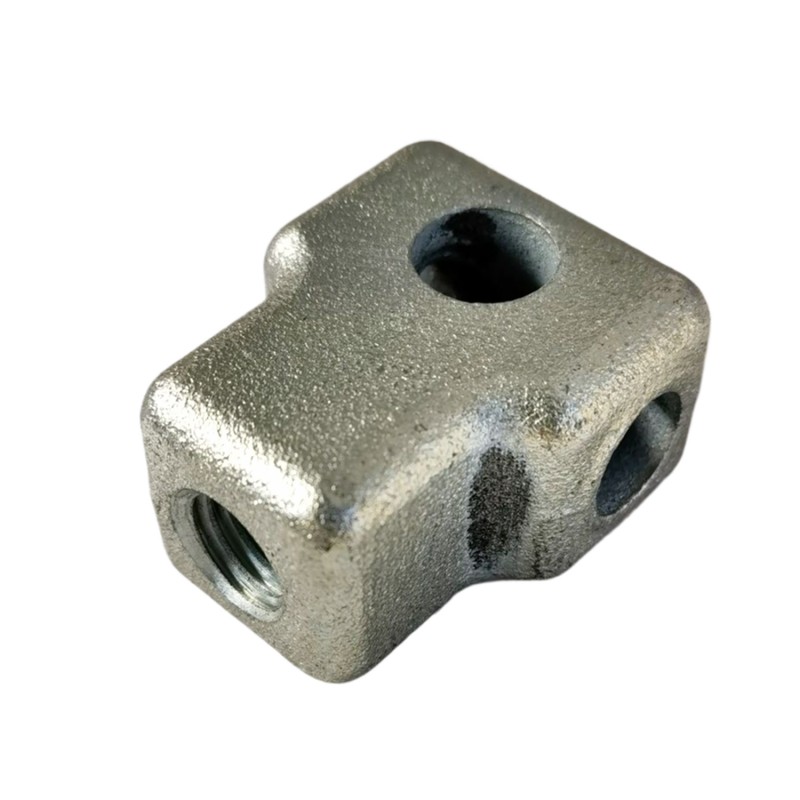
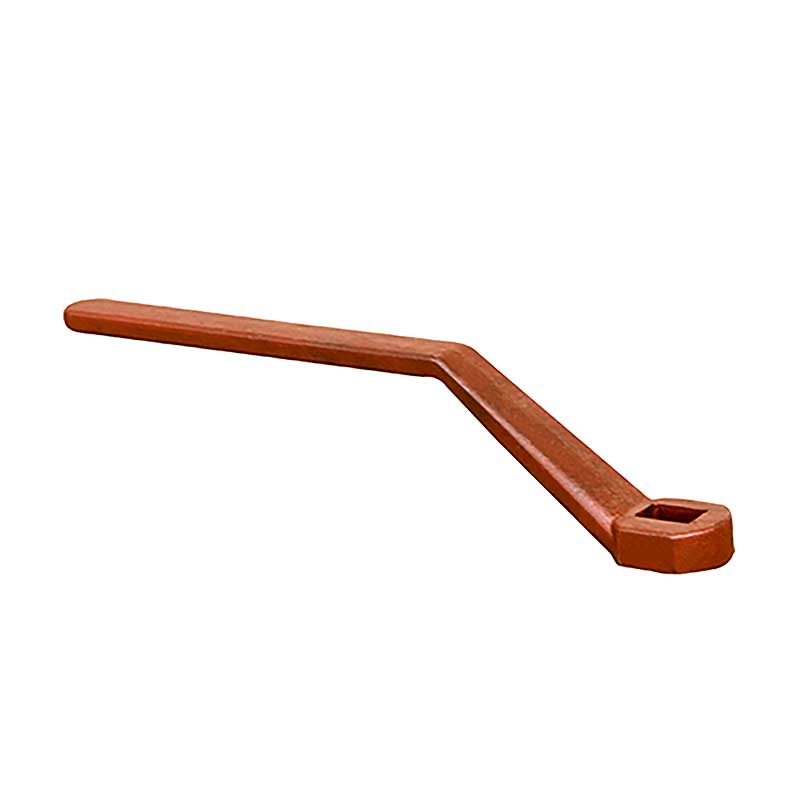
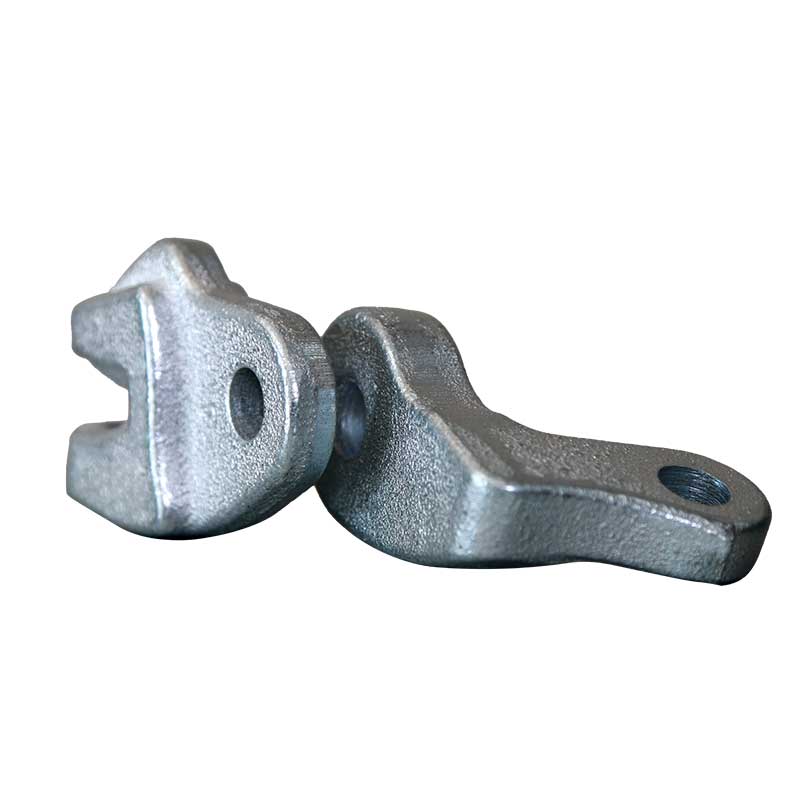
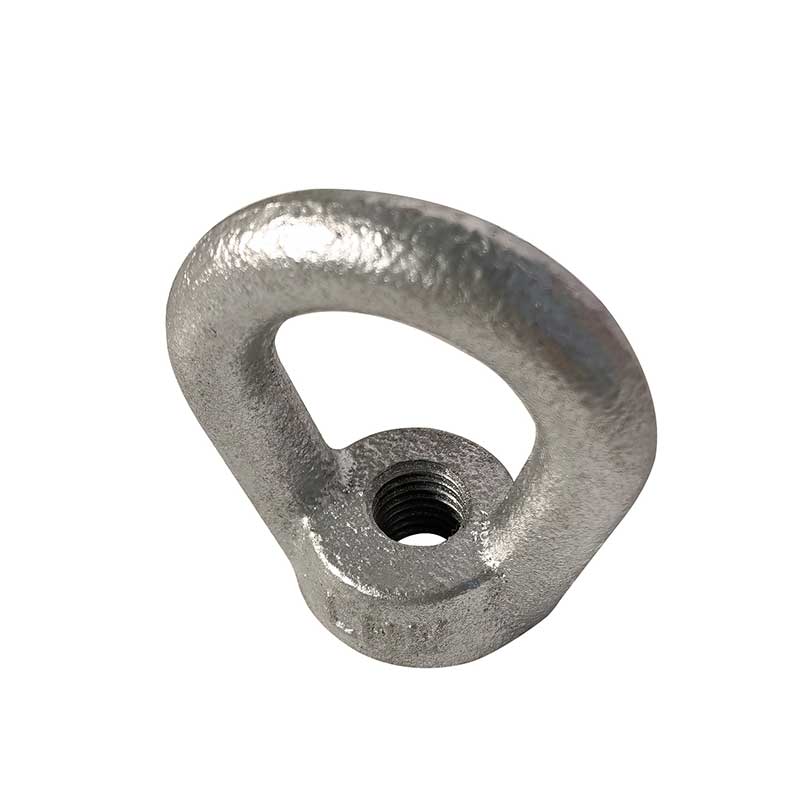
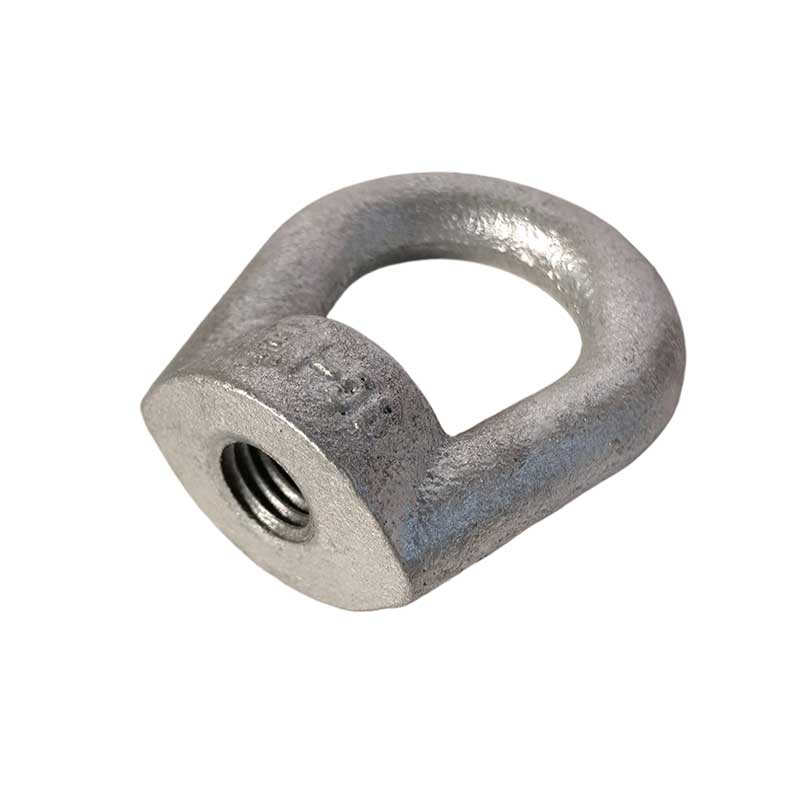
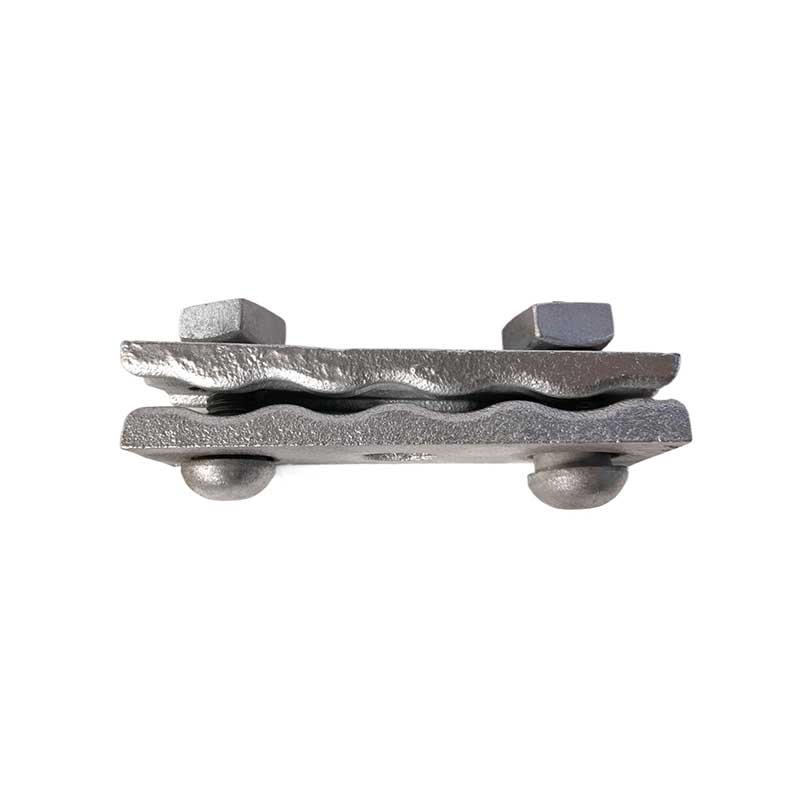
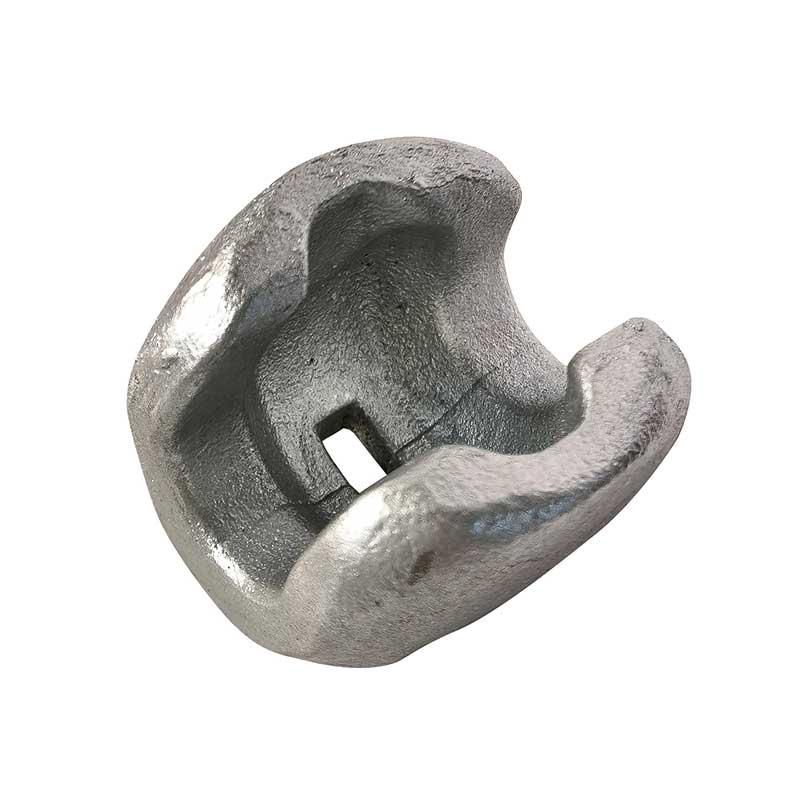
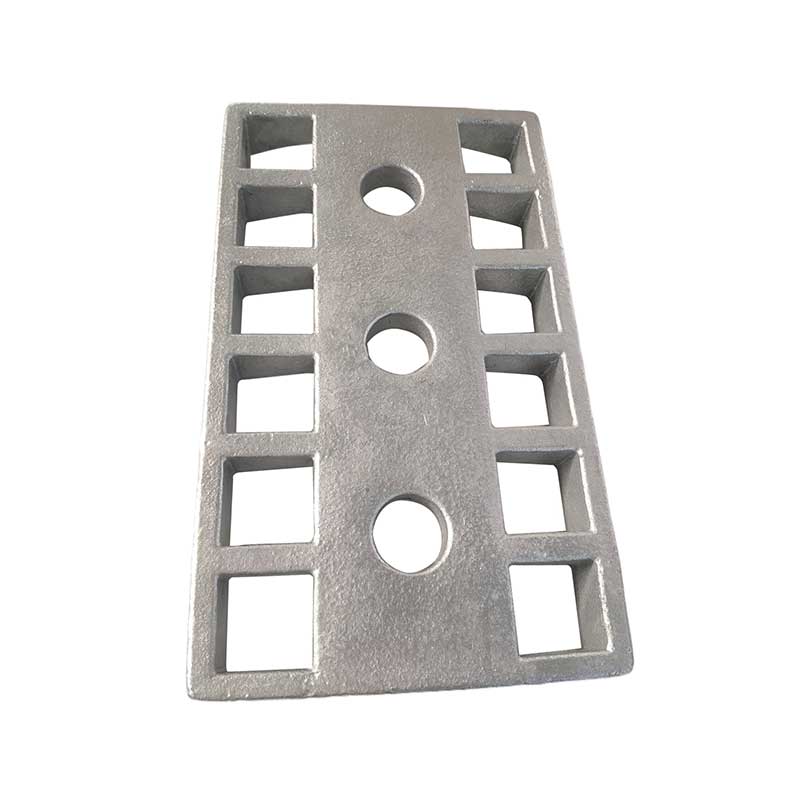
Kaplamalı kum dökümleri
Termoplastik fenolik reçine ve sertleştirici - heksametilentetramin ile önceden kaplanmış kuvars kumundan oluşan kaplanmış (kabuk) kum kullanılır. Metal model plakası 180–340 °C'ye ısıtılır.
Açıklama
işaretleyici

Ürün Açıklaması
Kabuk döküm işlemi (kaplanmış kum kullanılarak sıcak kabuk dökümü, demirli metallerin hassas dökümü için uzmanlaşmıştır)
Proses prensibi
Termoplastik fenolik reçine ve sertleştirici - heksametilentetramin ile önceden kaplanmış kuvars kumundan oluşan kaplanmış (kabuk) kum kullanılır. Metal model plakası 180–340 °C'ye ısıtılır. Kaplanmış kum yüksek sıcaklıklarla temas ettiğinde reçine hızla erir, çapraz bağlanır ve sertleşerek model levhanın yüzeyinde sert, ince bir kum kabuğu oluşturur. Kabuk çıkarıldıktan sonra iki kalıp yarısı kalıp boşluğunu oluşturmak üzere birleştirilir. Erimiş demir dökülmeden önce destek için kabuğun dış kısmına kuru kum dökülür, böylece kum dökümünün maliyeti hassas dökümün boyutsal doğruluğu ile dengelenir.
Özel hammaddeler
Kalıplama kumu: %2,5-4 reçine içeriğine sahip kaplanmış ince kum; düşük yenilenebilirlik.
Model plakası: Yüksek ısı direncine, aşınma direncine ve tekrarlanan kullanımla uzun servis ömrüne sahip, dökme çelik veya dökme demirden yapılmış bölünmüş bir kalıp.
Ayırıcı madde: Kum kabuğunun kalıba yapışmasını önlemek için kalsiyum stearat ve silikon yağı.
Kullanılan demirli malzemeler: Eksantrik milleri, dişliler, valf yuvaları ve hidrolik muhafazalar gibi gri ve sünek demirden yapılmış küçük ve orta hassas parçalar.
Kabuk kalıba döküm işleminin adım adım teknolojik diyagramı
Kabuk döküm yöntemiyle üretilmiş, teslim edildiği haliyle demir dökümler
Standart altı aşamalı süreç
(1) Metal model plakasının ısıtılması ve ayırıcı maddenin uygulanması
Kalıbı 200–280 °C'ye ısıtın ve kum kabuğunun serbestçe çıkarılmasını sağlamak için ayırıcı maddeyi eşit şekilde uygulayın.
(2) Bir boşaltma hunisi kullanarak kumun uygulanması (temel işlem)
Isıtılmış model levhasını kum depolama hunisine doğru bastırın ve tüm düzeneği ters çevirerek modelin yüzeyini kaplanmış kumla tamamen kaplayın. 8-15 saniye basılı tutun. Yüzeydeki kum ısıtılarak sertleşerek sert bir kabuk elde edilirken, ısıtılmamış gevşek kum da hazneye geri dökülür.
(3) Kabuk kalıbının ilave sertleşmesi (tükenmesi)
Kabuğun termal mukavemetini arttırmak için, şekillendirilmiş kum kabuklu model levhayı 30-90 saniye boyunca 180-220°C'deki ikincil kürleme fırınına aktarın. Kabuk kalınlığı 8–15 mm arasında kontrol edilir.
(4) Kabuğun çıkarılması, çekirdeklerin yapılması ve yarım kalıpların birleştirilmesi
Çıkarma mekanizmasını kullanarak bitmiş yarım kabuğu kalıptan çıkarın. İç boşlukları olan parçalar için çekirdekler aynı zamanda kaplanmış kumdan yapılır, daha sonra üst ve alt yarım kabuklar hizalanarak birbirine sabitlenir.
(5) Takviye ve doldurma için şişeye kurulum
Birleştirilmiş kabuk kalıbını şişeye yerleştirin ve dökme sırasında kabuğun genleşip çatlamasını önlemek için etrafındaki boşluğu kuru destek kumu ile doldurun. Erimiş dökme demiri 1400–1460 °C sabit sıcaklıkta dökün.
(6) Soğutma, bombardıman ve temizleme
4-12 saat soğuduktan sonra kum kabuğunu yok edin ve dökümleri çıkarın. Yollukları ve yollukları çıkarın, kumlama, kusur tespiti ve son işleme işlemlerini gerçekleştirin.
Kabuk dökümünün temel avantajları ve dezavantajları
Avantajları (geleneksel kum dökümüne kıyasla)
Önemli ölçüde artan doğruluk: CT9–CT11 boyut toleransı, sabit boyutlar ve seri üretimde mükemmel tekrarlanabilirlik.
Pürüzsüz yüzey: minimum yanık katmana sahip yüzey pürüzlülüğü Ra 6–25 µm, bu da tornalama, frezeleme ve taşlama paylarını önemli ölçüde azaltır.
İnce duvarlı dökümler oluşturmada mükemmel yetenek: Kabuk kalıbın yüksek sertliği, 2-3 mm kalınlığında ince duvarlı, karmaşık topografyaya ve küçük deliklere sahip dökme demir dökümlerin stabil üretimini sağlar.
Son derece düşük kum tüketimi: boşluğu yalnızca ince bir kabuk tabakası oluşturur; kum tüketimi geleneksel kum dökümünün yalnızca 1/10'u kadardır.
Otomasyonla son derece uyumlu: Sürekli seri üretimde kabuk kalıpların üretimi için otomatik hatlarla uyumludur.
Homojen döküm yapısı: Kabuğun kontrollü gaz geçirgenliği, gaz delikleri ve cüruf kalıntıları dahil olmak üzere kusurları önemli ölçüde azaltır.

bizimle iletişime geçin
İlgili Popüler Ürünler
Asılı kelepçe
Kum döküm havai enerji hattı kelepçemiz, dünya çapında havai enerji hatları, dağıtım ağları ve trafo merkezi havai sistemleri için tasarlanmış, yüksek performanslı, hassas bir yük taşıma ve sabitleme elemanıdır.
Adam telleri için kelepçe
Kum döküm şanzıman adam kelepçemiz, havai dağıtım hatları, iletim kuleleri ve direk stabilizasyon sistemleri için özel olarak tasarlanmış ağır hizmet tipi bir ankrajdır.
Boru silindiri
Endüstriyel boru makaraları ve destek makaralarının sertifikalı üreticisi. Petrol, gaz ve inşaat boru hatları için yüksek yüklü çelik/dökme demir silindirler. Özel OEM/ODM hizmetleri, ASTM/DIN uyumluluğu. ABD, AB ve Güney Amerika'ya ihracat. Fiyat teklifi isteyin.
Tarım makineleri için parçalar
Tarım makineleri, yedek parçaların güvenilirliğinin çalışma süresini ve hasat verimliliğini doğrudan belirlediği, ağır yüklerin olduğu zorlu tarla koşullarında çalışır.
Boru bağlantı parçaları
Su ve atık su sistemleri, belediye boruları, bina tesisatları ve diğer kritik uygulamalar için tasarlanmış temel bağlantı parçaları olan birinci sınıf dökme demir bağlantı elemanlarımız, erimiş dökme demirden kum dökümüyle üretilir.
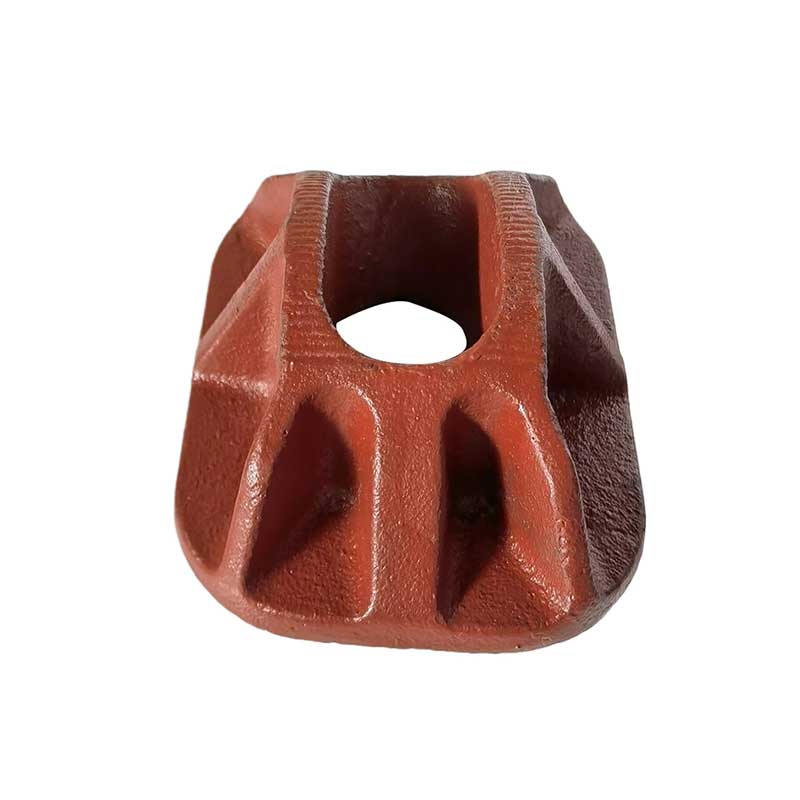
Kaldırım braketi
Kum dökümlü kaldırım elektrik direği braketimiz, kentsel kaldırım elektrik direkleri, sokak aydınlatma sistemleri ve kamu dağıtım tesisleri için özel olarak tasarlanmış, ağır hizmet tipi, yük taşıyan bir montaj montajıdır.
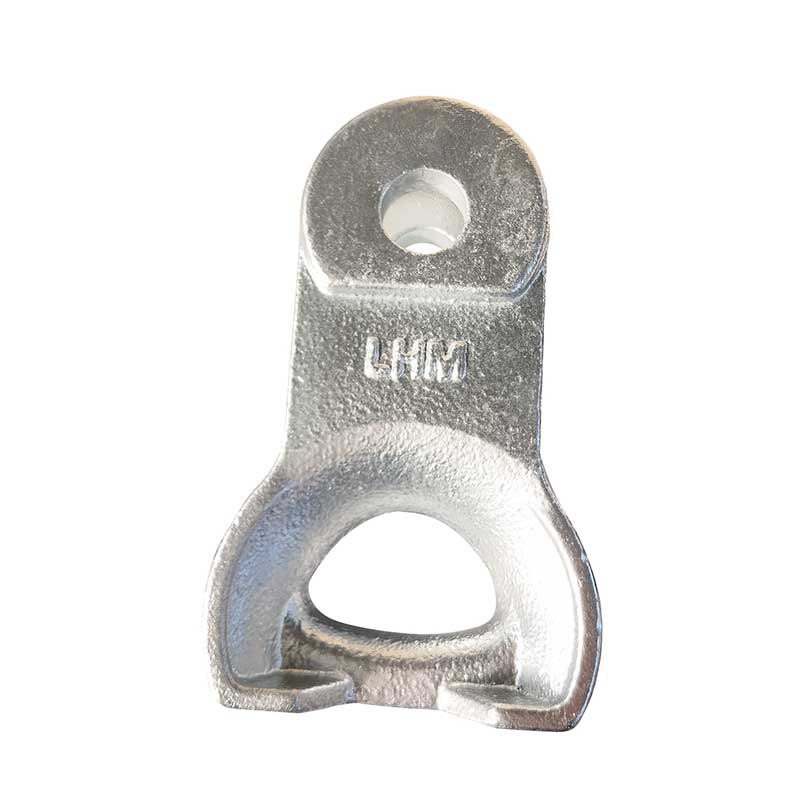
Yuva gözü
Kum döküm güç soketi deliğimiz, havai enerji hatları, trafo merkezi izolatör dizileri ve dağıtım ağı havai sistemleri için özel olarak tasarlanmış, yüksek mukavemetli, çok işlevli bir bağlantı elemanıdır.
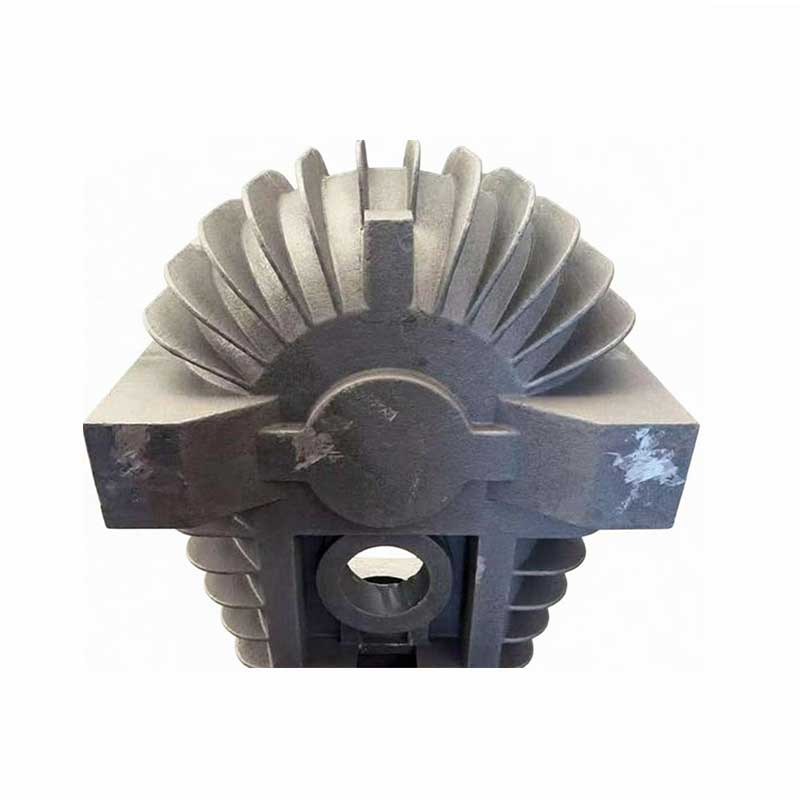
Madencilik ekipmanları için aksesuarlar
Gri dökme demir (SCh250, SCh300), iyi işlenebilirliği ve titreşimleri sönümleme yeteneği nedeniyle makine çerçeveleri, motor blokları ve gövde parçalarında yaygın olarak kullanılır.
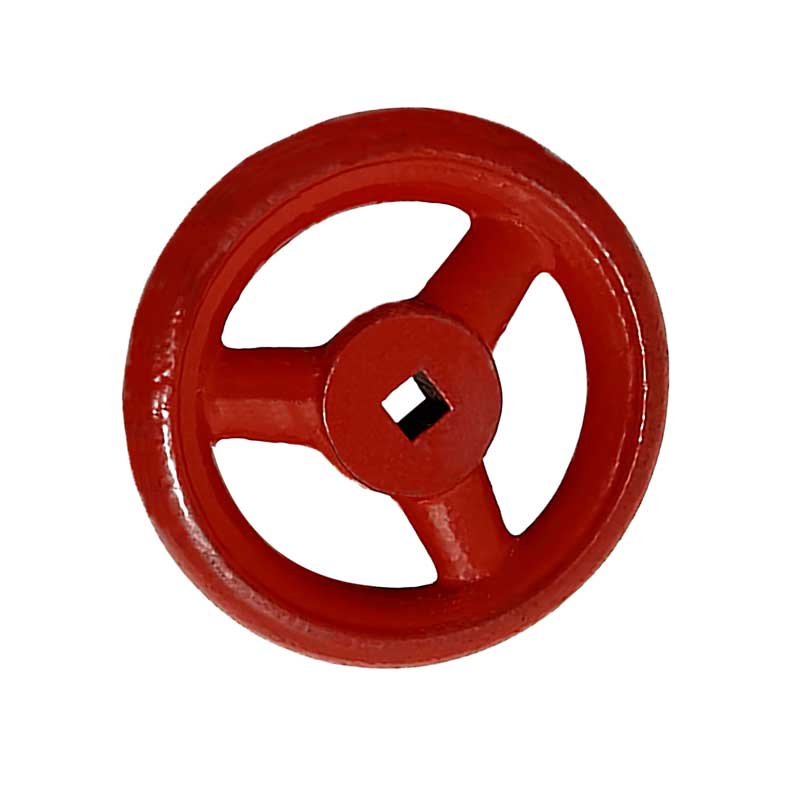
Valf el çarkı
Sürgülü vanalar, sürgülü vanalar ve kelebek vanalar için dayanıklı endüstriyel el çarkları. Hassas işlenmiş göbeklere sahip dökme demir, çelik ve alüminyumdan yapılmış yüksek mukavemetli seçenekler. OEM/ODM hizmetleri sunan ISO 9001 sertifikalı üretici. Qingdao, Çin'den küresel teslimat.
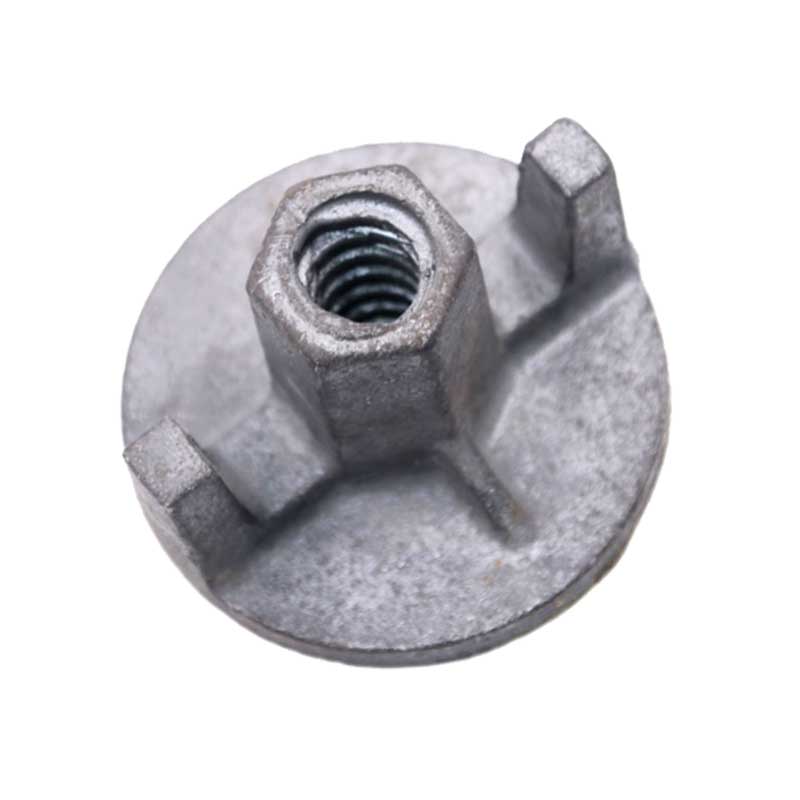
Dökme demir somun
Endüstriyel bağlantı elemanlarının geniş alanında dökme demir somunlar temel fakat son derece önemli bir bileşendir. Yüksek maliyet etkinliği ve istikrarlı mekanik özellikleri nedeniyle, maliyete duyarlı olmakla birlikte güç gerektiren çeşitli yapısal bağlantılarda yaygın olarak kullanılırlar.
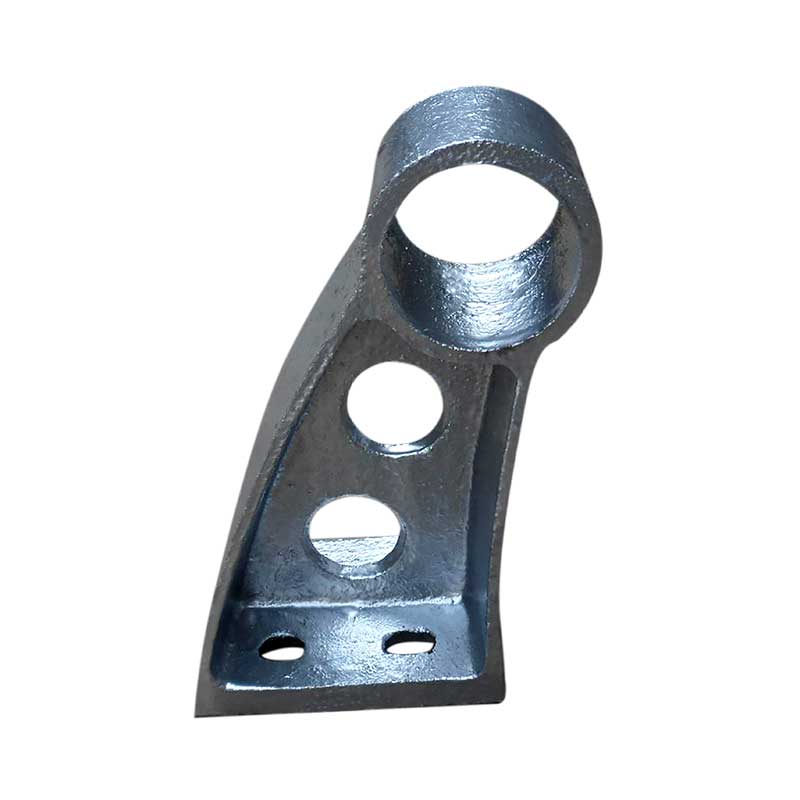
Korkuluk destek braketi
Otoyol ve köprü korkulukları ve trafik bariyerleri için yüksek mukavemetli dökme demir ve çelik destek braketleri. Hassas döküm, sıcak daldırma galvanizli, ISO 9001 sertifikalı. Dayanıklı, korozyona dayanıklı, küresel altyapı projeleri için özelleştirilmiş. Çin'in Qingdao kentinden ihracat.
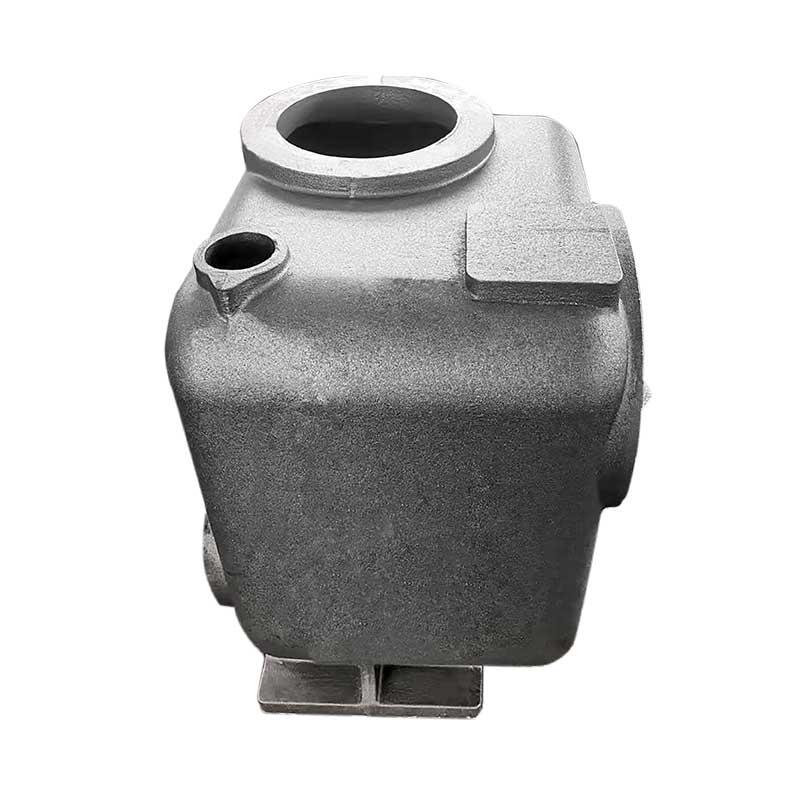
Pompa çarkı
Endüstriyel, tarım ve denizcilik uygulamalarına yönelik yüksek verimli döküm pompa çarkları. SS304/316 paslanmaz çelik, duplex çelikler, dökme demir ve bronzdan hassas döküm. ISO 9001 sertifikalı, dinamik dengeleme ve CNC işleme. OEM ve ODM hizmetleri mevcuttur. Qingdao'dan küresel teslimat.
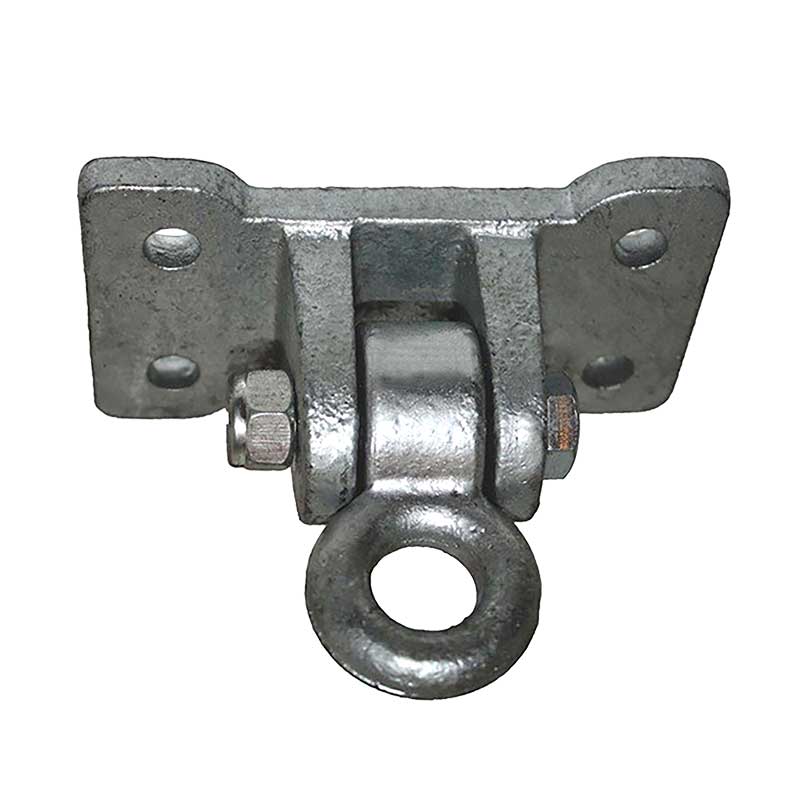
Diş telleri için döner montaj
Boruların, kanalların ve kablo kanallarının sismik desteği için yüksek performanslı döner bağlantı elemanları. Özel hassas işlenmiş dökme çelik/demir bileşenler sunan ISO 9001 sertifikalı dökümhane. ASCE 7, IBC ve EN standartlarıyla uyumludur. ABD, AB ve Güney Amerika'ya ihracat.
araba külbütör kolu
Otomobil motorları için yüksek kaliteli dökme demirden yapılmış külbütör kolları. CNC ile işlenmiş çalışma yüzeyleri ile yüksek mukavemetli QT450/QT500 dökme demir kalitelerinden yapılmıştır. Dökümhane ISO 9001 ve IATF 16949 sertifikasına sahiptir. Yüksek yorulma mukavemeti ve aşınma direnci. Çin'in Qingdao kentinden dünya çapında ihracat yapın.
Kil kum dökümü
Kil kum dökümü, genellikle ıslak toprak dökümü olarak bilinen, en yaygın ve ucuz geleneksel kum döküm işlemidir. Ana hammaddeler arasında kuvars kumu, bentonit kili, su ve kömür tozu bulunur.
Yıkayıcı
Kum döküm kuvvet yıkayıcımız, enerji hattı bağlantı parçaları, trafo merkezi ekipmanları ve destek yapısı bağlantıları için özel olarak tasarlanmış ağır yük aktarma elemanıdır.