-


-


-


-


WeChat

-
whatsapp

Qingdao Zhaoyuqi Makine Mühendisliği Co, Ltd
Qingdao Zhaoyuqi Makine Mühendisliği Co, Ltd
Ürünlerimiz
Qingdao Zhaoyuqi Makine Mühendisliği Co, Ltd
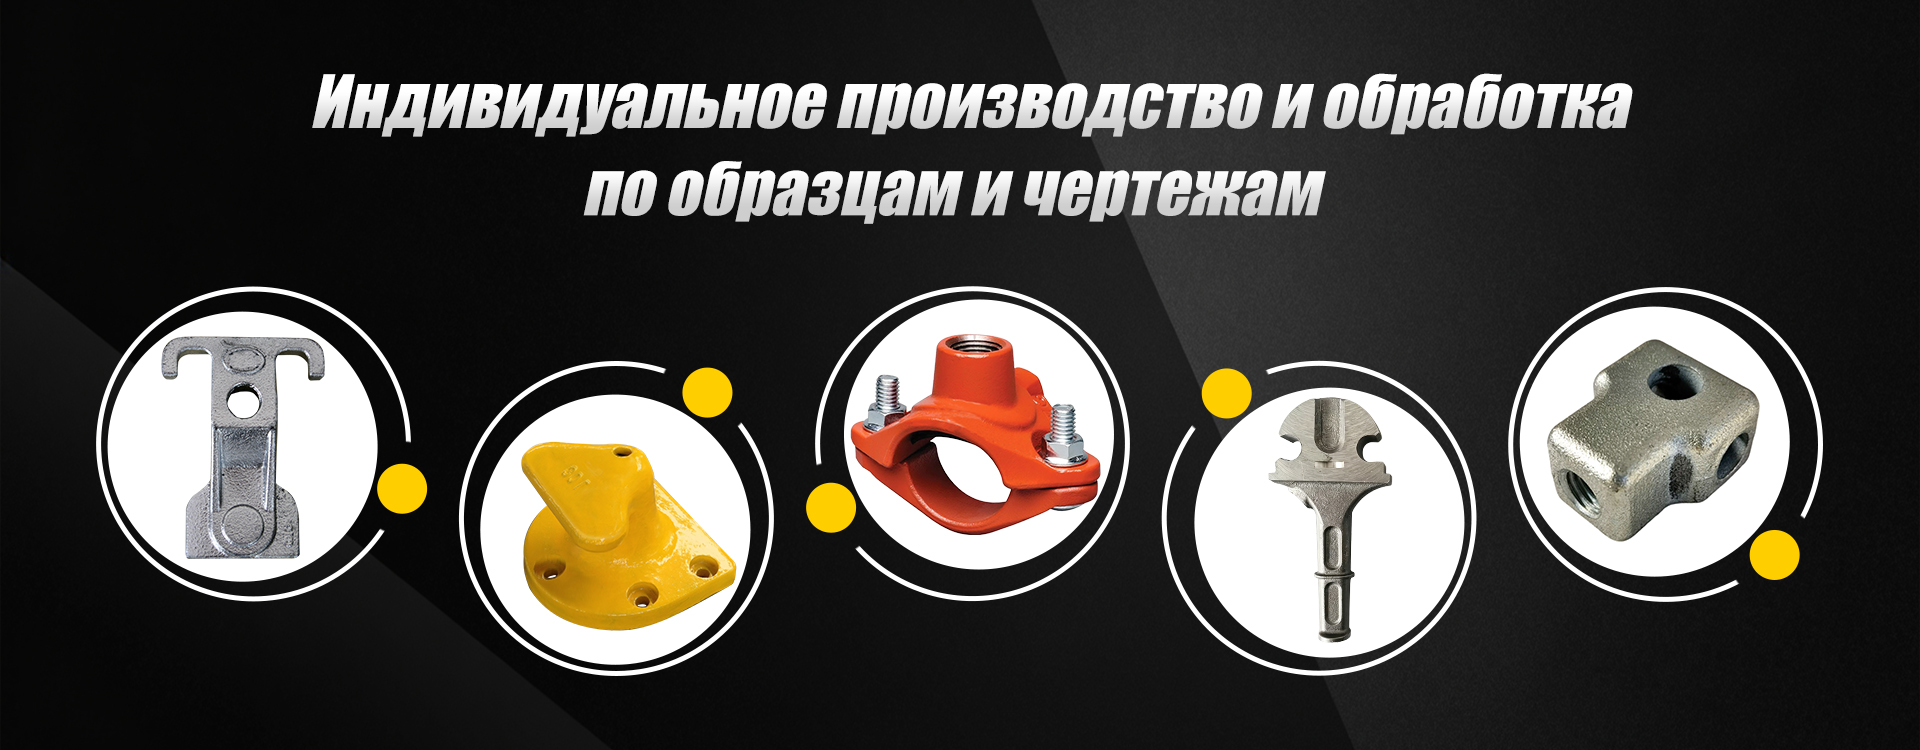
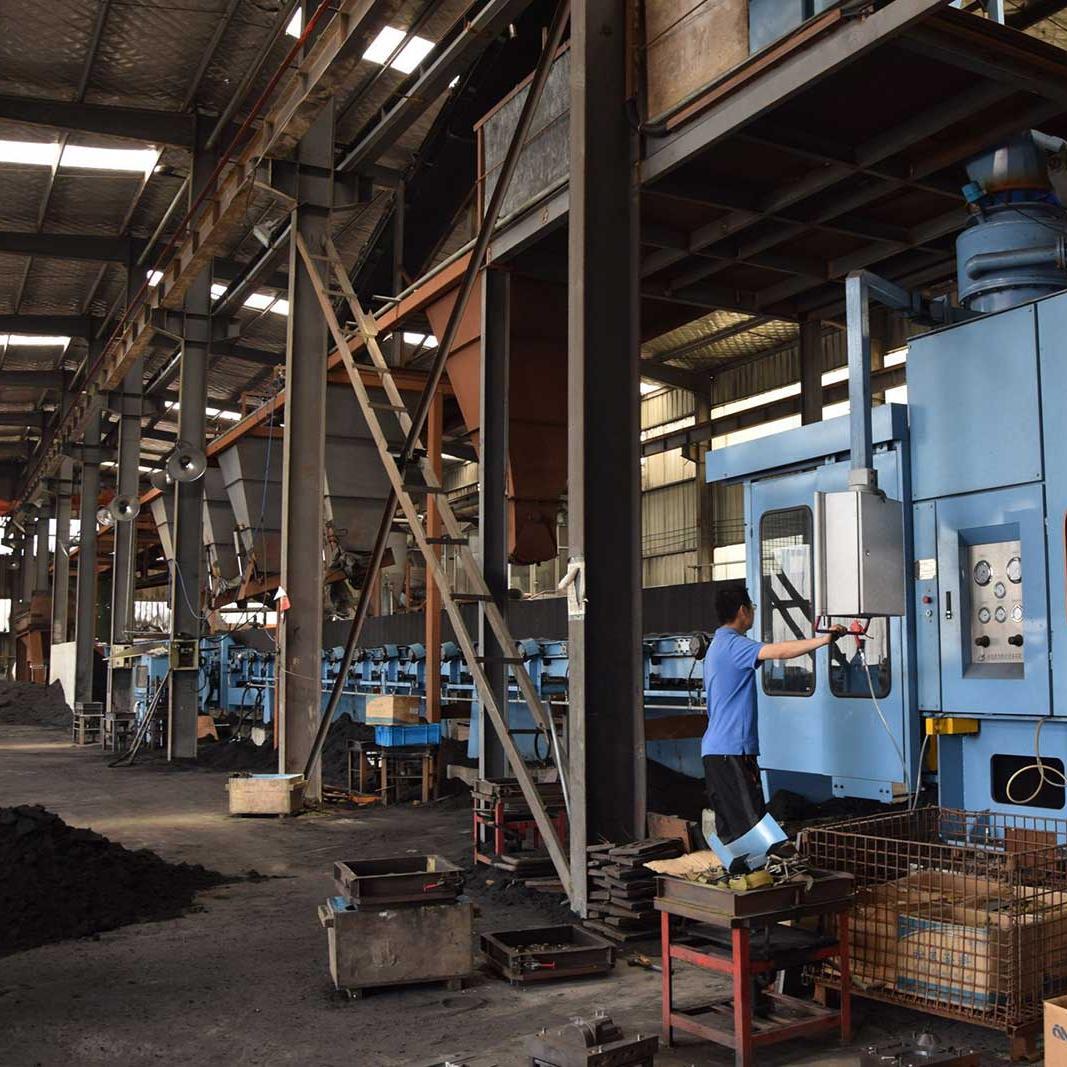
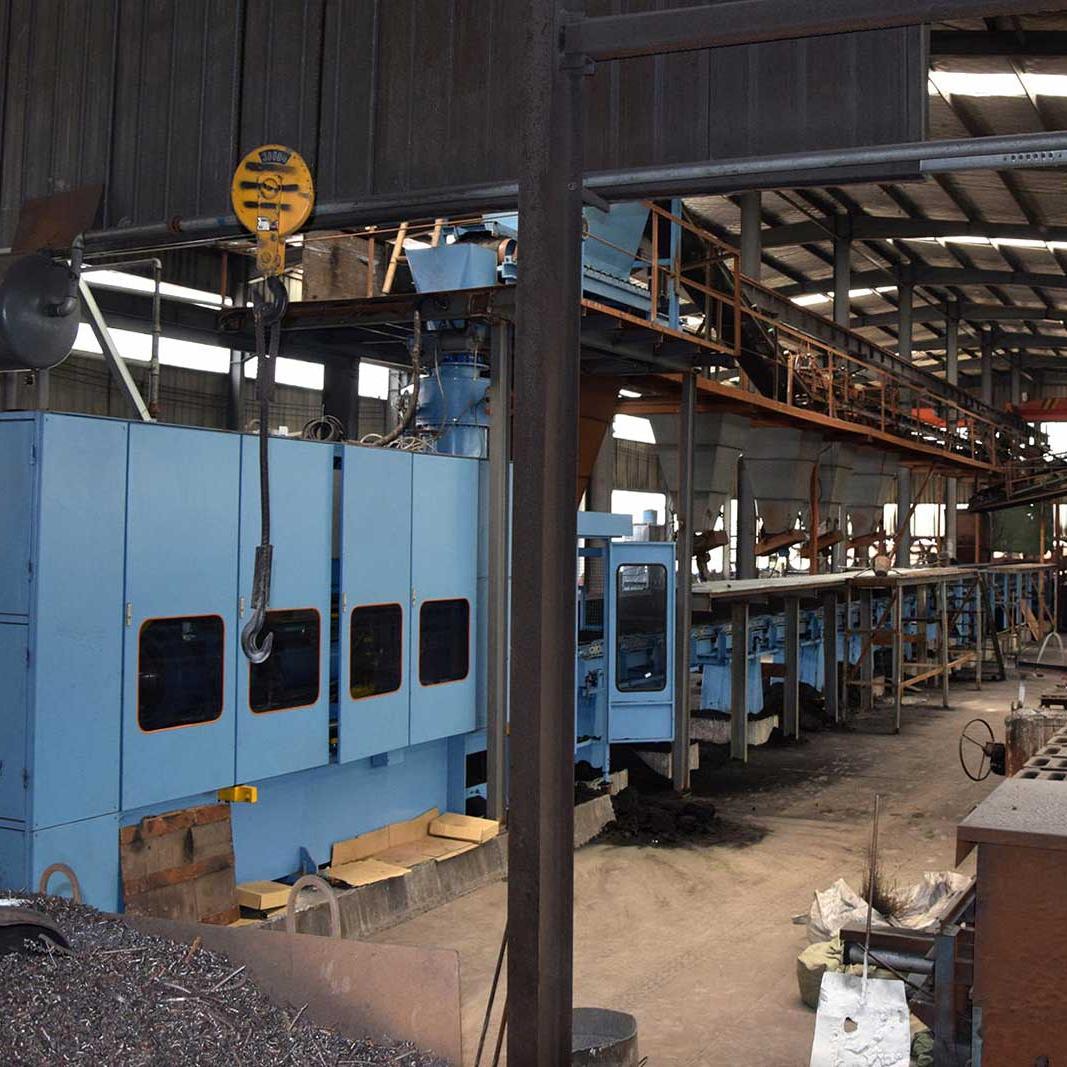
Qingdao Zhaoyuqi Makine Mühendisliği Co, Ltd 2005 yılında kuruldu. Bir liman şehri olan Qingdao'da bulunmaktadır. Fabrikamız 20 yılı aşkın bir süredir OEM özelleştirilmiş demir döküm hizmetlerinde uzmanlaşmıştır. Kullandığımız ana malzemeler sfero, gri dökme demir, çelik ve metal alaşımlarıdır. 2005 yılından bu yana ISO 9000 sertifikasını geçtik.
Daha fazla ayrıntı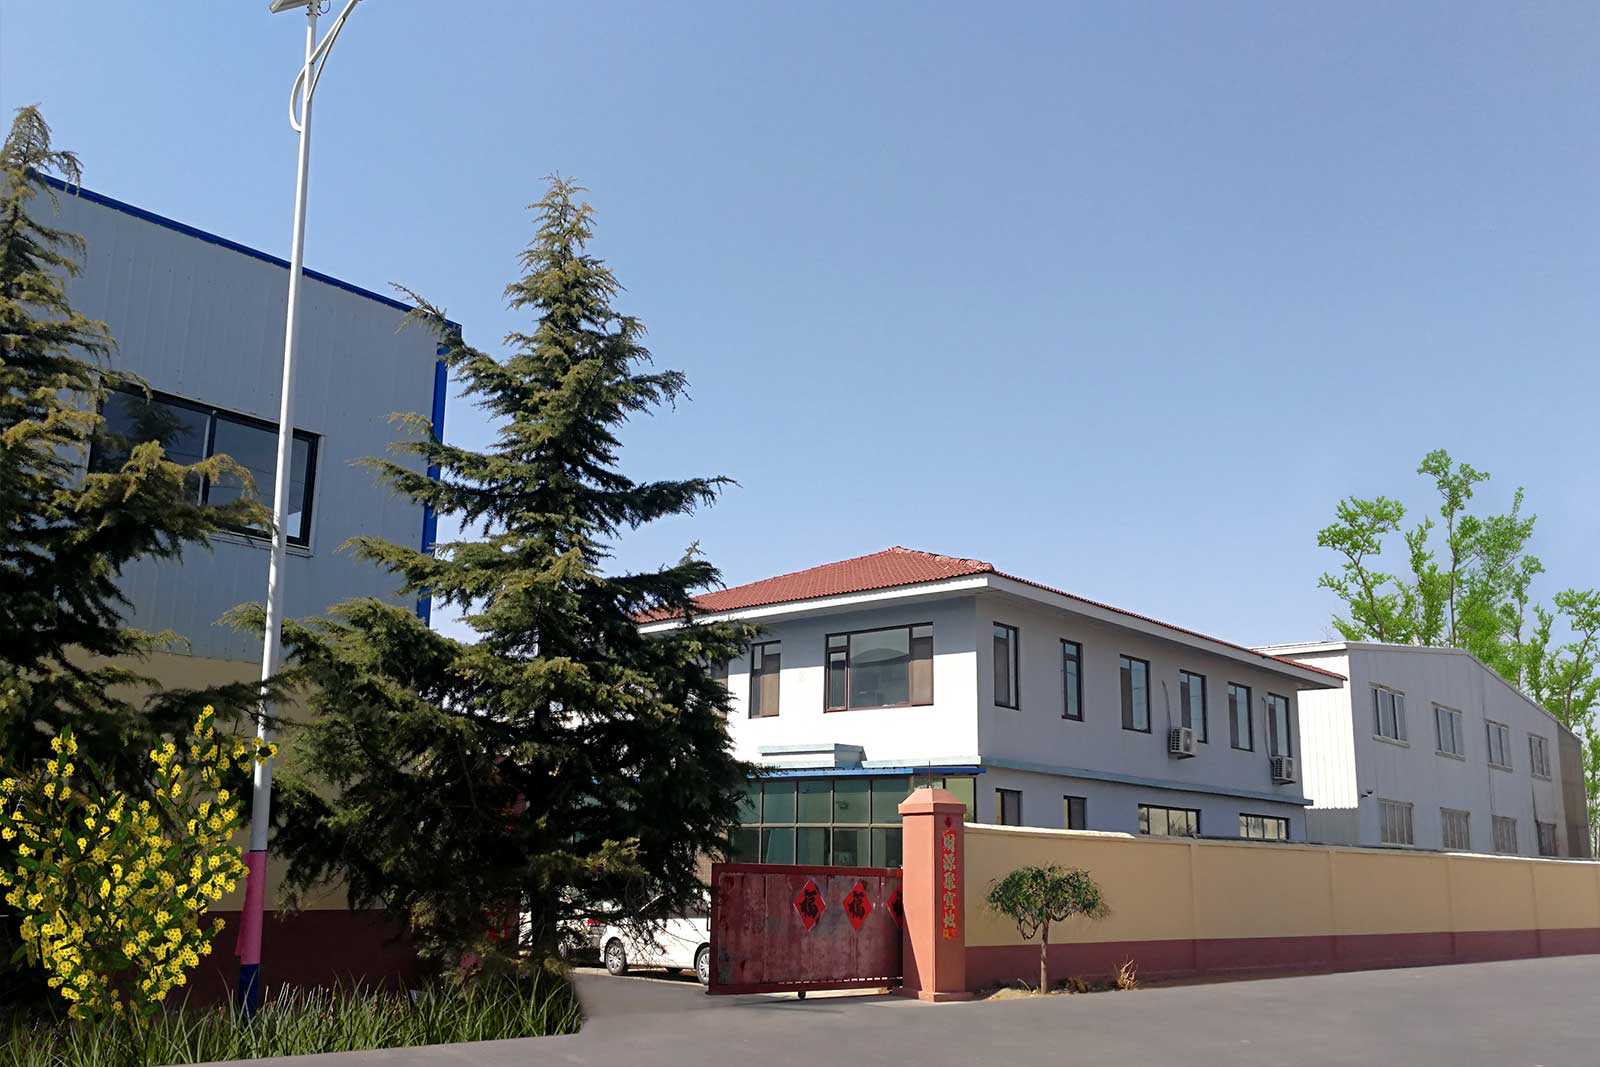
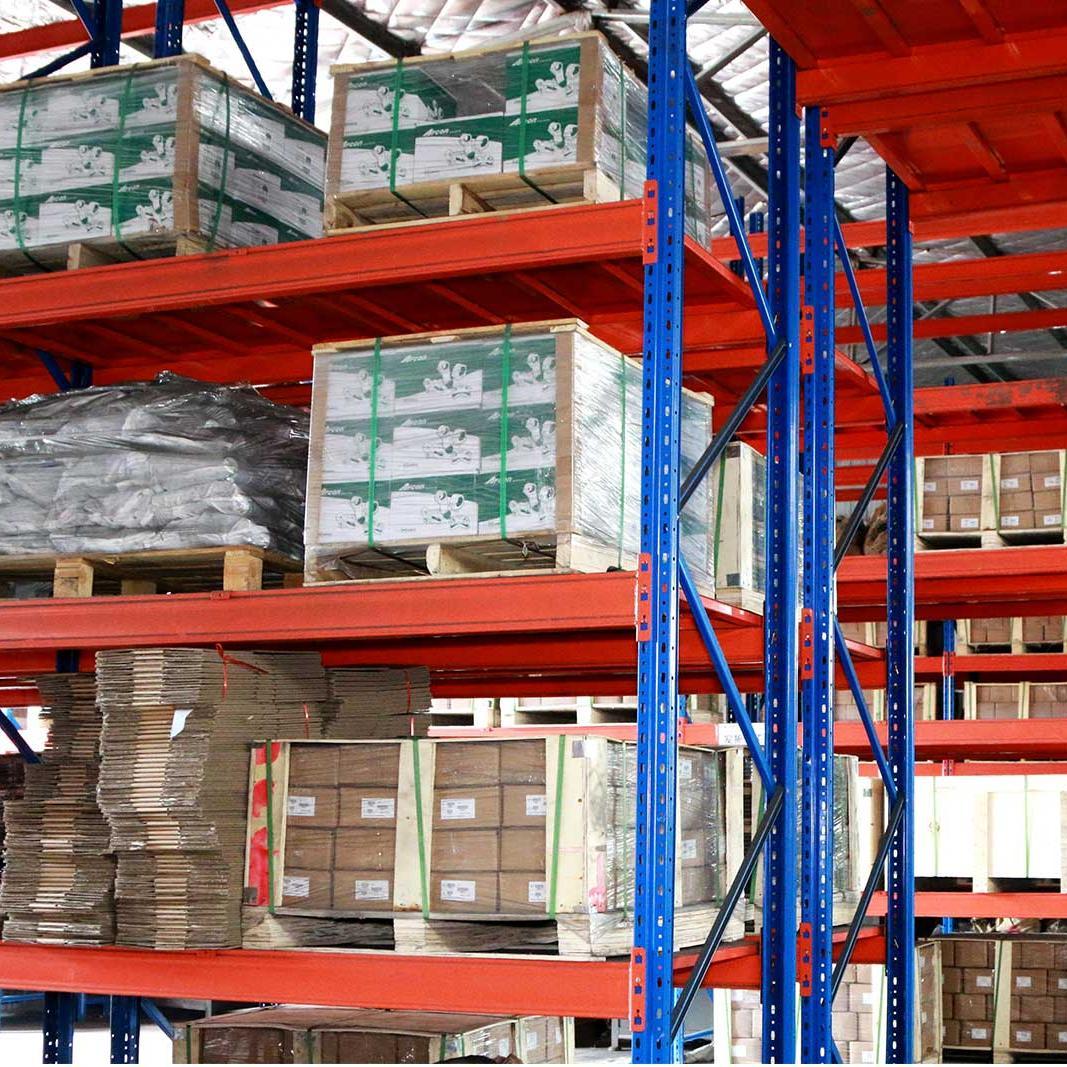
Profesyonel servis ekibi, satış sonrası servis garantisi
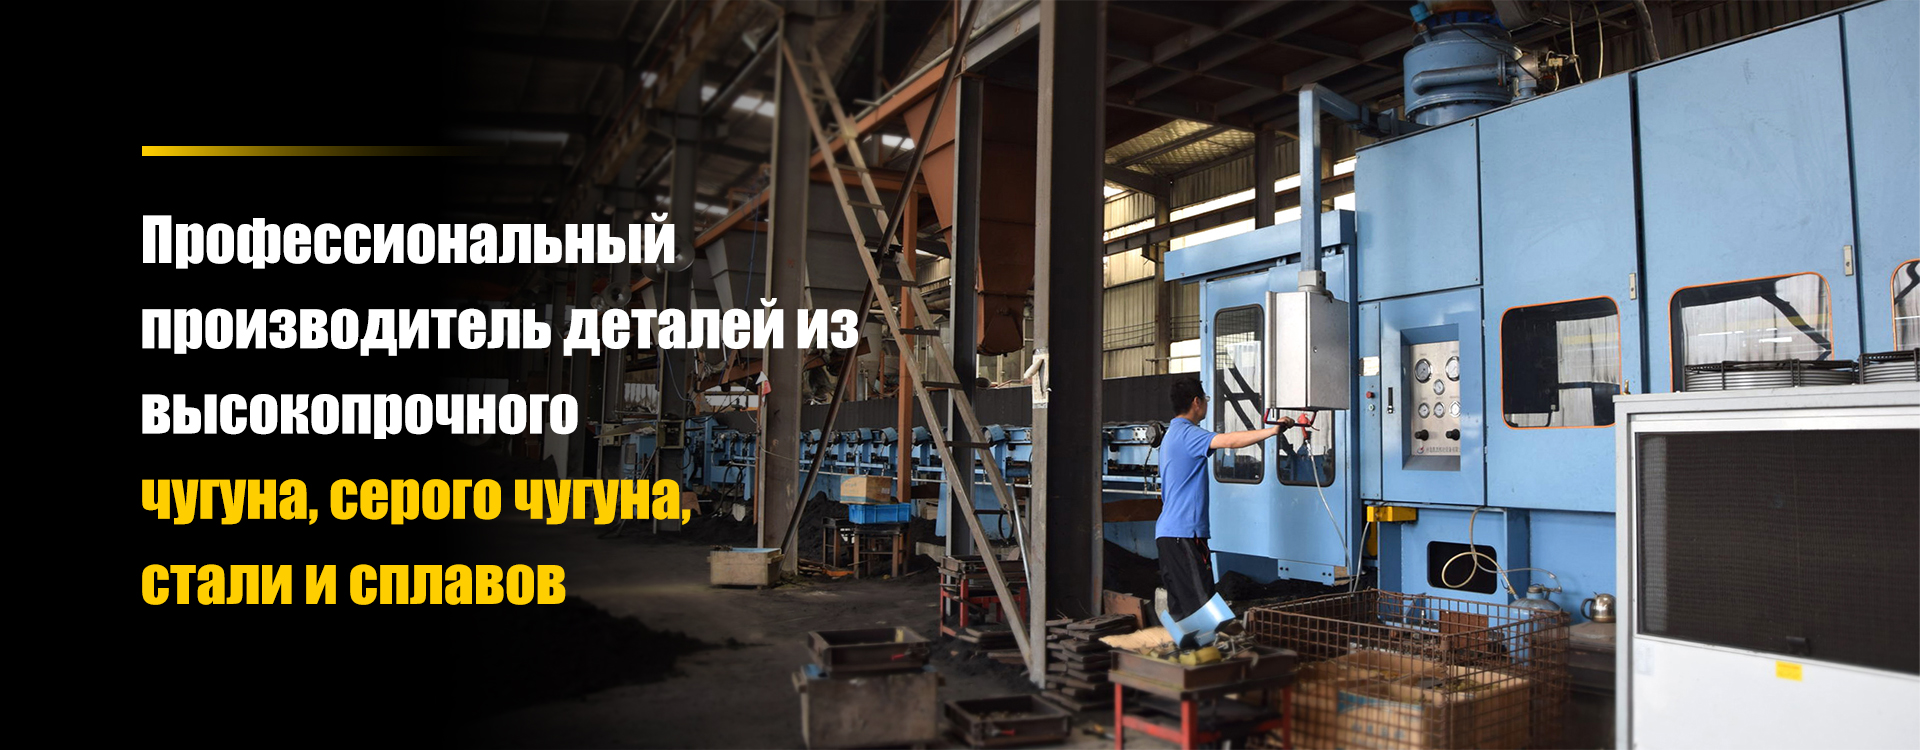
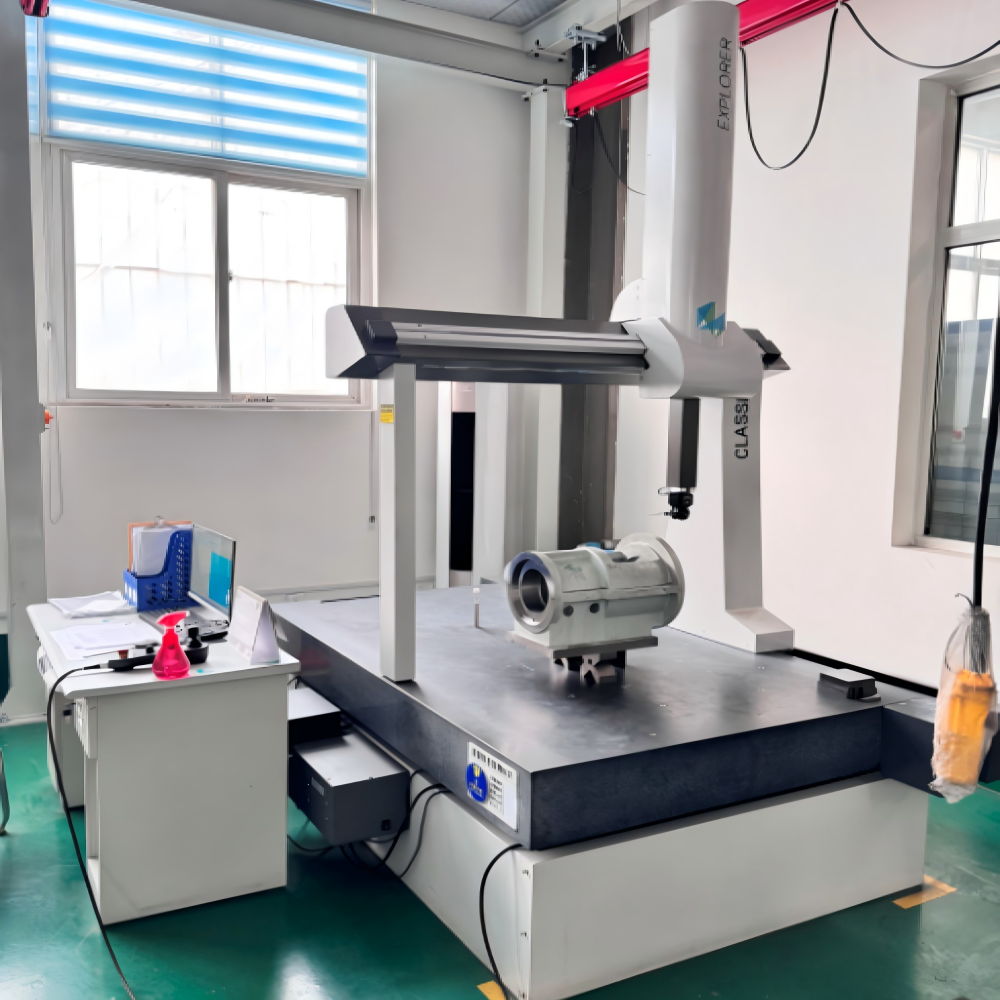
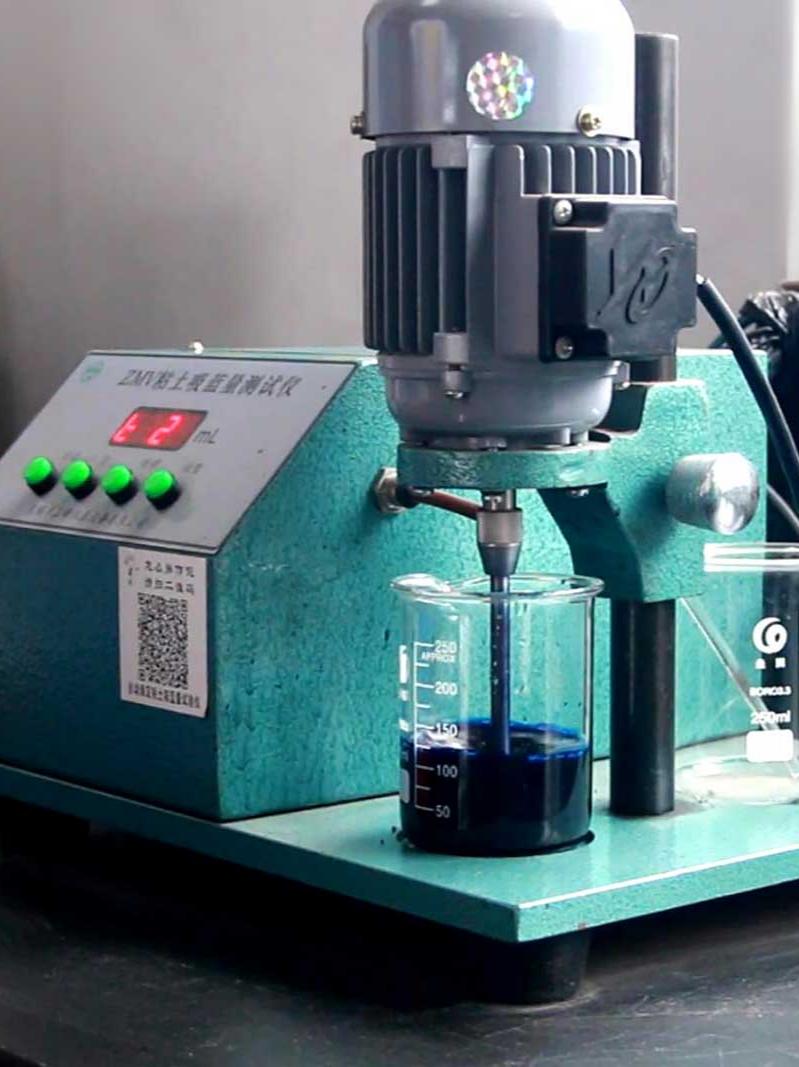
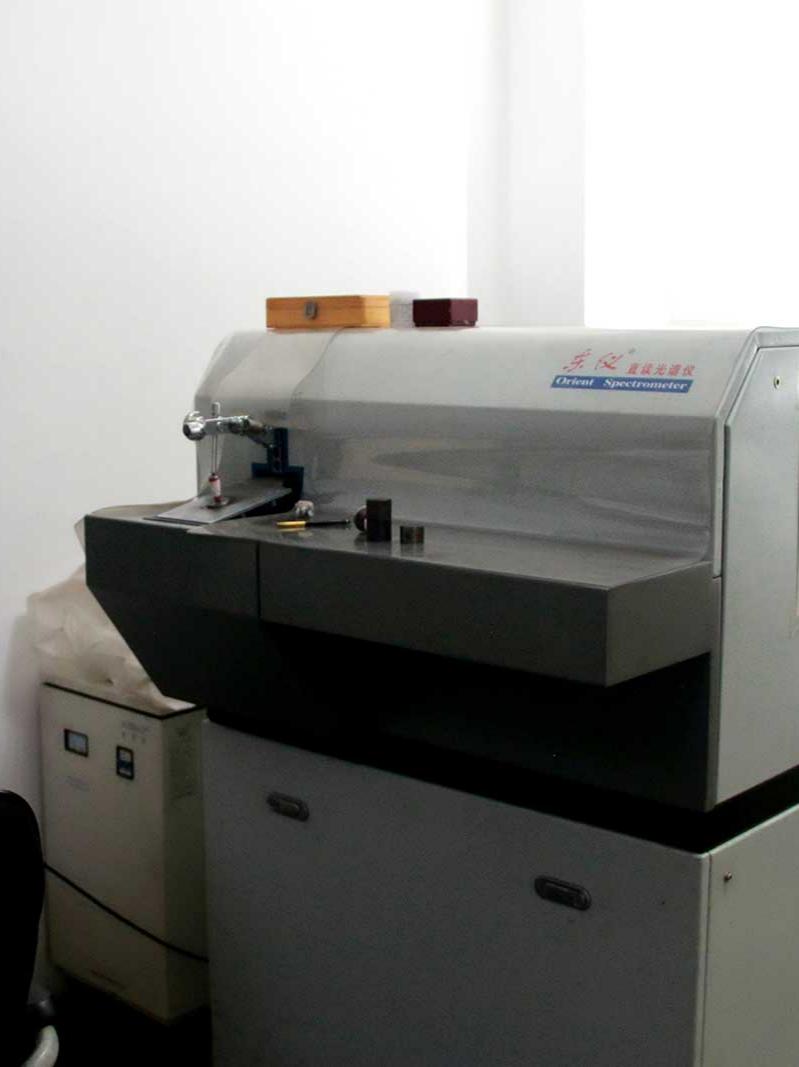
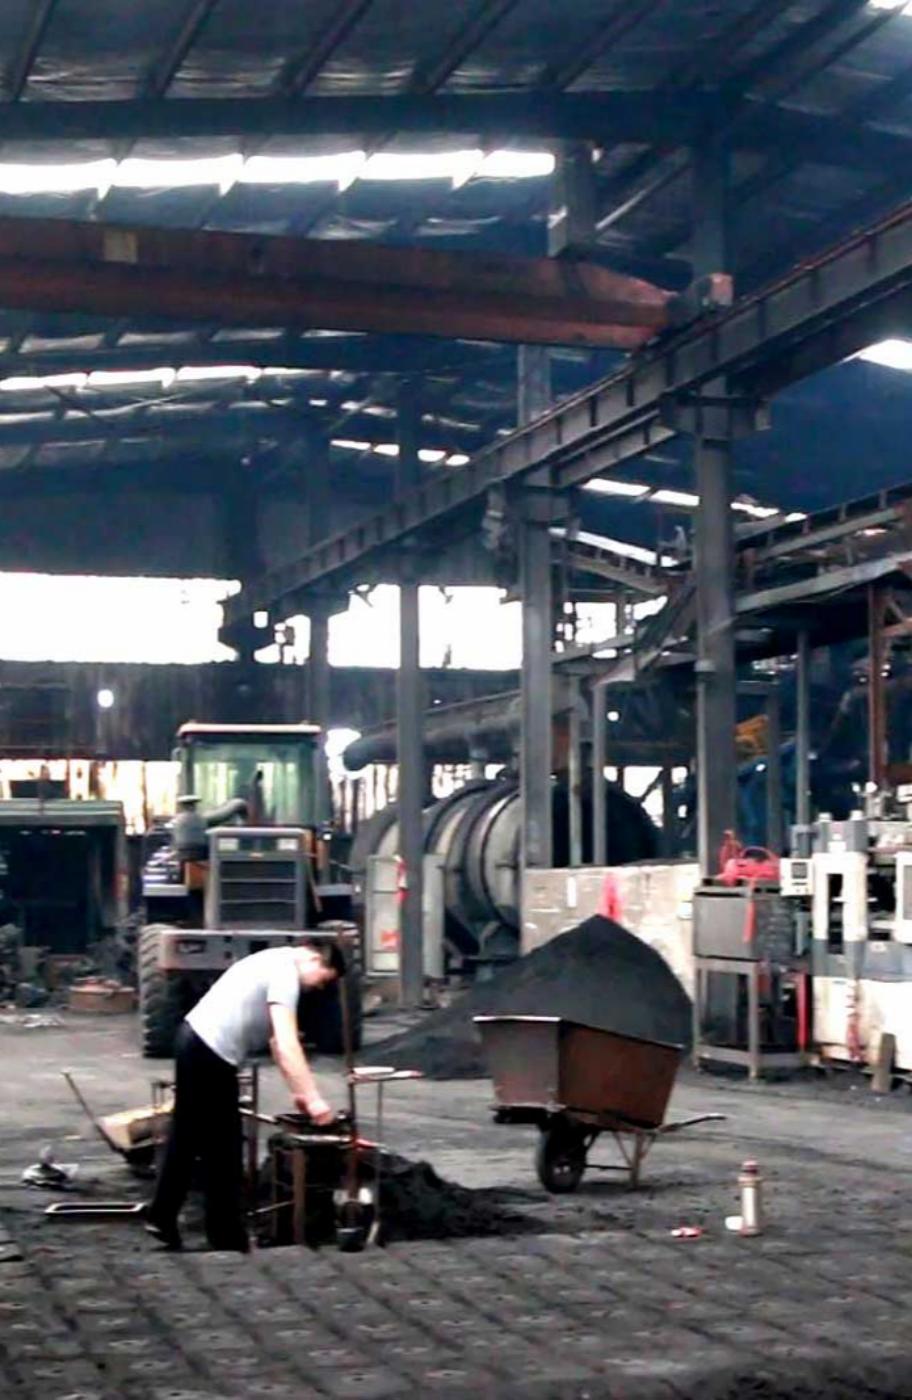
Şirket, yüksek kaliteli ürünlerin üretimini ilk sıraya koyar, kaliteyi yaşam olarak görür, sürekli olarak sektörün gelişimine öncülük eder ve 2015 yılında ISO 9000 sertifikasını almıştır. Şu anda şirketin 100'den fazla çalışanı, profesyonel bir Ar-Ge ekibi, mükemmel üretim ekipmanı ve bir DISA kalıplama hattı bulunmaktadır. Bölgedeki ilk elektrikli fırınlı izabe tesislerinden biridir. Gelişmiş kontrol ve ölçüm ekipmanlarının ve hem yerli hem de yabancı profesyonel müfettişlerin piyasaya sürülmesi, müşterilerimizin ihtiyaçlarını karşılamamıza olanak tanır.
- Döküm sektöründe uzun yıllara dayanan deneyim
- Kısa teslimat süreleri ve zamanında lojistik
- Doğru numune yapımı, yüksek kalıp üretim verimliliği, zamandan ve maliyetten tasarruf

OEM Kum Döküm Fabrikası hakkında daha fazla bilgi edinin
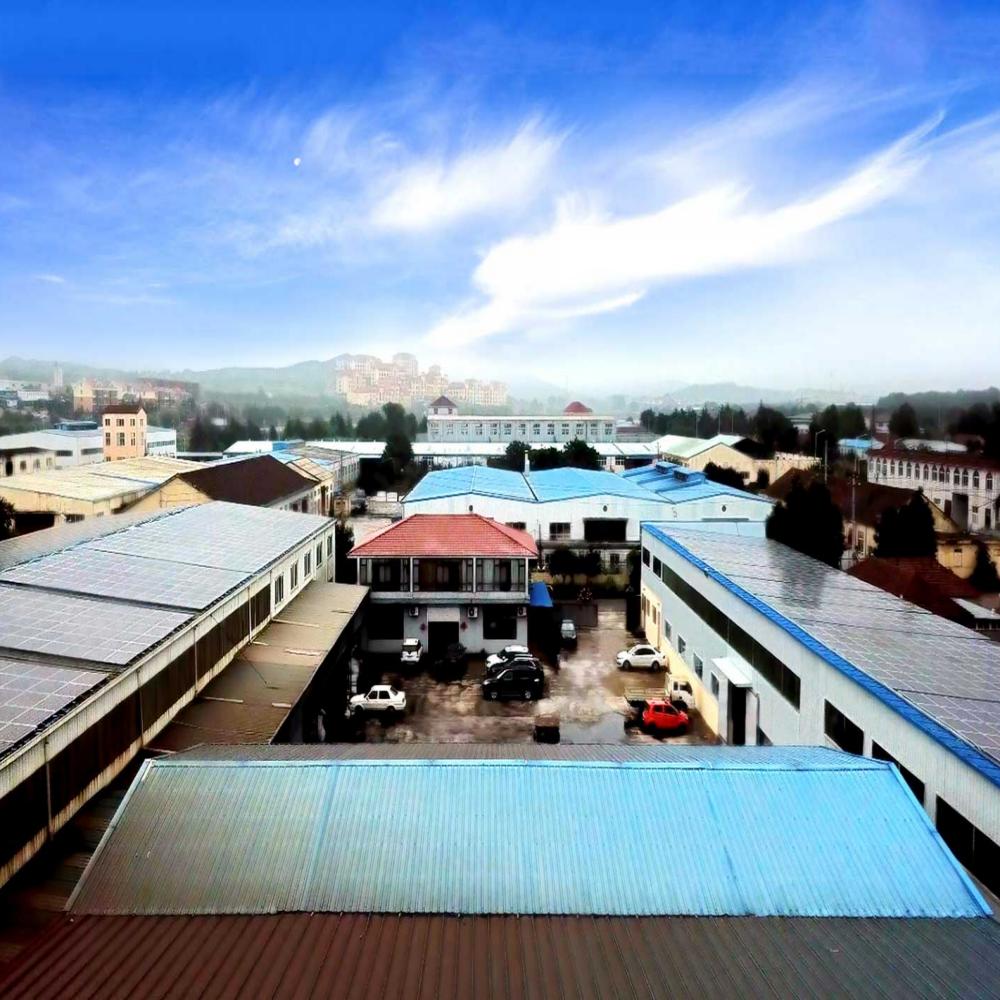
Qingdao Zhaoyuqi Machinery Co., Ltd., Çin'de kabuk döküm ve yeşil kum döküm teknolojilerinde uzmanlaşmış, özelleştirilmiş demir dökümlerin modern bir profesyonel OEM üreticisidir. Şirket bir liman şehri olan Qingdao'da bulunmaktadır. Limandan işletmemize olan mesafe sadece 1,5 saat civarındadır. Yirmi yılı aşkın bir süredir özelleştirilmiş kum dökümü konusunda uzmanlaştık ve yurt içi ve yurt dışı müşterilerimiz için tercih edilen döküm parçaları tedarikçisiyiz. Birkaç kişiyle başladık ve şu anda ekibimiz onlarca işçiden oluşuyor. Yirmi yılı aşkın bir süredir sektörde yer alan dökümhanemiz, kum hazırlama, kalıp yapımı, dökme ve bitirme işlemlerine kadar tam proses kontrolü konusunda uzmandır ve sfero demir, demir alaşımları ve karbon çeliği de dahil olmak üzere çeşitli malzemelerden sürekli olarak yüksek performanslı dökümler tedarik edebilmektedir. Temel rekabet avantajımız, mükemmel kalite ve müşteri odaklı hizmetin mükemmel birleşiminde yatmaktadır. Ürünlerimizin %98'ini Avrupa, Amerika ve Güneydoğu Asya'ya ihraç ederek, uzun süreli ortaklarımız olan ünlü markalardan geniş bir tanınma elde ederek ISO9001 ve CE sertifikalıyız. Kum döküm ürünlerimizin tamamı ISO 9001 ve önemli uluslararası endüstri standartlarına sıkı sıkıya uygundur ve çekme mukavemeti, darbe mukavemeti ve dahili tahribatsız testleri kapsayan kurum içi testler uzun vadeli müşteri güvenini kazanmıştır. Yüksek mukavemetli dökme demirde grafitin küreselleşme derecesi %90'ın üzerine çıkar. İhraç edilen parçaların çoğu endüstriyel ekipmanlar, pompalar, elektrik bağlantı parçaları, tarım makinesi parçaları, demiryolu taşımacılığı, gemi bağlantı parçaları ve otomotiv yedek parçaları vb. alanlarda kullanılmaktadır. Yüksek vasıflı bir teknik ekiple, kalıplama karışımı formülasyonunu ve döküm prosesi parametrelerini, küçük ölçekli deneme çalışmalarından büyük ölçekli teslimatlara kadar bireysel gereksinimlere göre hızlı bir şekilde ayarlayarak, müşterinin özel çalışma koşullarına ideal olarak uygun maliyetli çözümler sunabiliyoruz. Rakiplerimizle karşılaştırıldığında, daha esnek özelleştirilmiş çözümler, daha kısa teslimat süreleri ve rekabetçi fiyatların yanı sıra, 7/24 destek ve tüm önemli ürünler için 3 yıllık garanti dahil olmak üzere kapsamlı satış sonrası hizmetler sunuyoruz. Bize hoş geldiniz - bizimle iletişime geçin!

Gazlaştırılmış modeller kullanılarak döküm yoluyla üretilen parçalar çeşitli endüstrilerde yaygın olarak kullanılmaktadır.
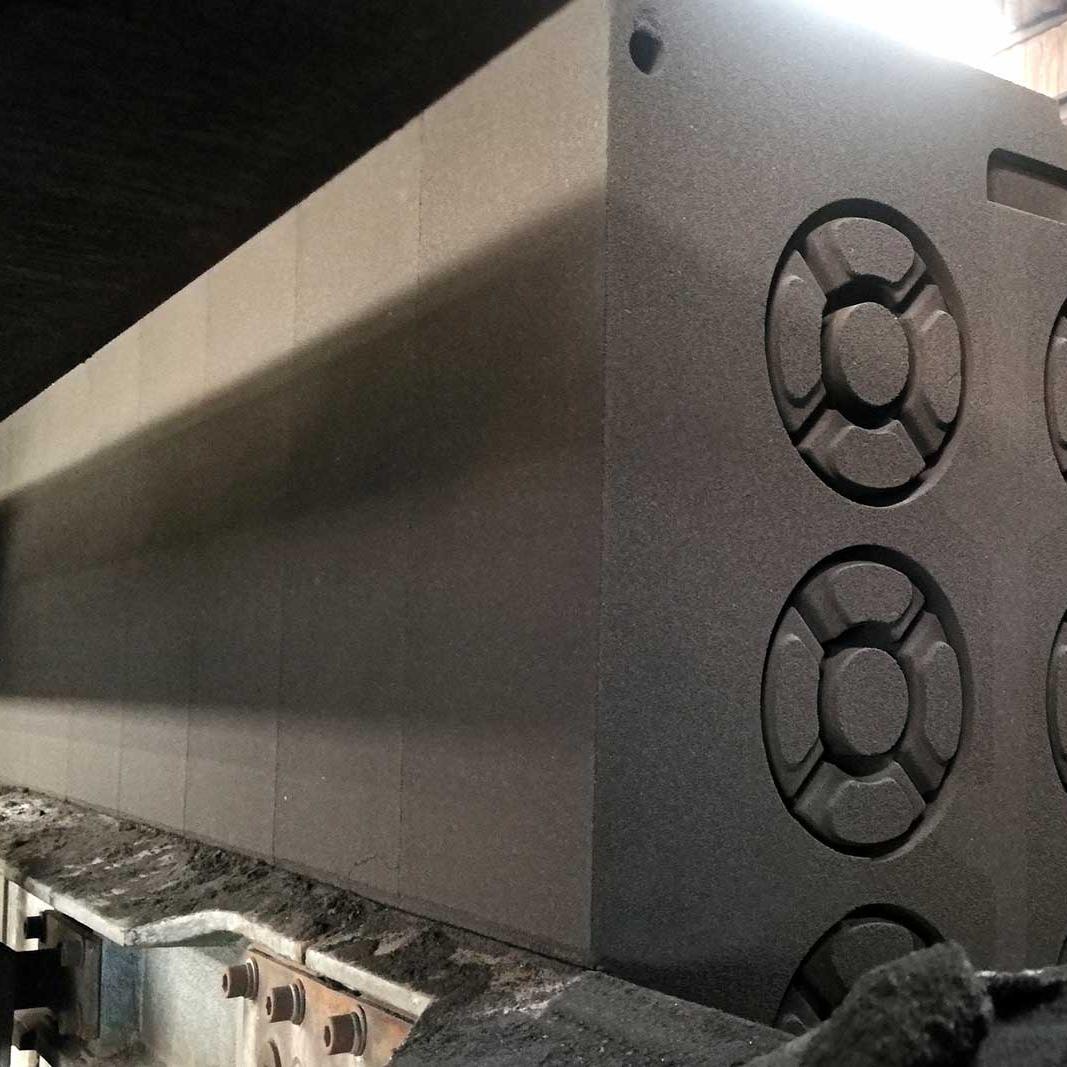
Kayıp balmumu dökümü veya tamamen yanmış döküm (kısaca EPC veya LFC) olarak da bilinen gazlaştırma dökümü, nihai şekle yakın ürünler üreten gelişmiş bir hassas yeşil döküm teknolojisidir. Üretim için, bitmiş dökümle aynı olan katı modellerin yapıldığı köpüklü polistiren (EPS) kullanılır. Bu işlem kalıpların açılmasını, modellerin çıkarılmasını veya tek tek maçaların yapılmasını gerektirmez. Köpük blok yanmaz bir kaplamayla kaplanıp tamamen kuruduktan sonra bağlanmamış kuru silis kumuna yerleştirilir, 3D titreşim kullanılarak sıkıştırılır ve negatif basınç altında stabilize edilir. Dökme sırasında, yüksek sıcaklıktaki eriyik köpük modelini anında gazlaştırır ve buharlaşan modelin bıraktığı boşluğu doldurarak soğuyup sertleştikten sonra bitmiş bir döküm oluşturur. Gazlaştırılmış modeller kullanılarak dökümün temel avantajları 1 Kalıp ayrımının olmaması, eğimler ve ayrı kum maçaları; Dökümlerde çapak, çözgü veya ayırma çizgileri bulunmadığından temizleme işi miktarı %70'ten fazla azalır. 2 Tek işlemde karmaşık geometrik şekiller üretebilme yeteneği: derin boşluklar, ince duvarlar, düzensiz açık delikler ve dışbükey-içbükey yapılar tek bir işlemde dökülebilir, bu da ürün tasarımını büyük ölçüde basitleştirir. 3 Bağlayıcı içermeyen kuru kum, kil ve reçine dökümüne kıyasla son derece düşük yenileme maliyetleri, daha az toz oluşumu ve daha temiz bir üretim ortamı sağlar. 4 Basitleştirilmiş teknolojik süreç: Maça yapımı, kalıpların montajı, modellerin alınması ve kalıpların onarılması işlemleri ortadan kaldırılmıştır, bu da otomatik seri hatların uygulanmasını kolaylaştırır. 5 Minimum işleme ödenekleri malzeme kullanımını artırır ve ikincil işleme maliyetlerini azaltır; Bir üretim hattında dökme demir, çelik ve alüminyum alaşımları arasında esnek bir şekilde geçiş yapılabilir. Tipik Uygulamalar 1 Sfero döküm (QT400-18, QT600-3): dişli muhafazaları, tarım makineleri şasisi, pompa muhafazaları, dişli muhafazaları, inşaat ekipmanı braketleri; 2 Otomotiv bileşenleri: motor blokları, emme manifoldları, arka aks muhafazaları, diferansiyel muhafazaları; 3 Çelik dökümler: ağır valf gövdeleri, madencilik makine gövdeleri, aşınmaya dayanıklı karmaşık yapı elemanları; 4 Alüminyum alaşımları: elektrik motoru gövdeleri, su pompası gövdeleri, karmaşık konfigürasyonlu çok kanallı valf gövdeleri.

OEM KAYIP KÖPÜK DÖKÜM SÜRECİ - GİRİŞ
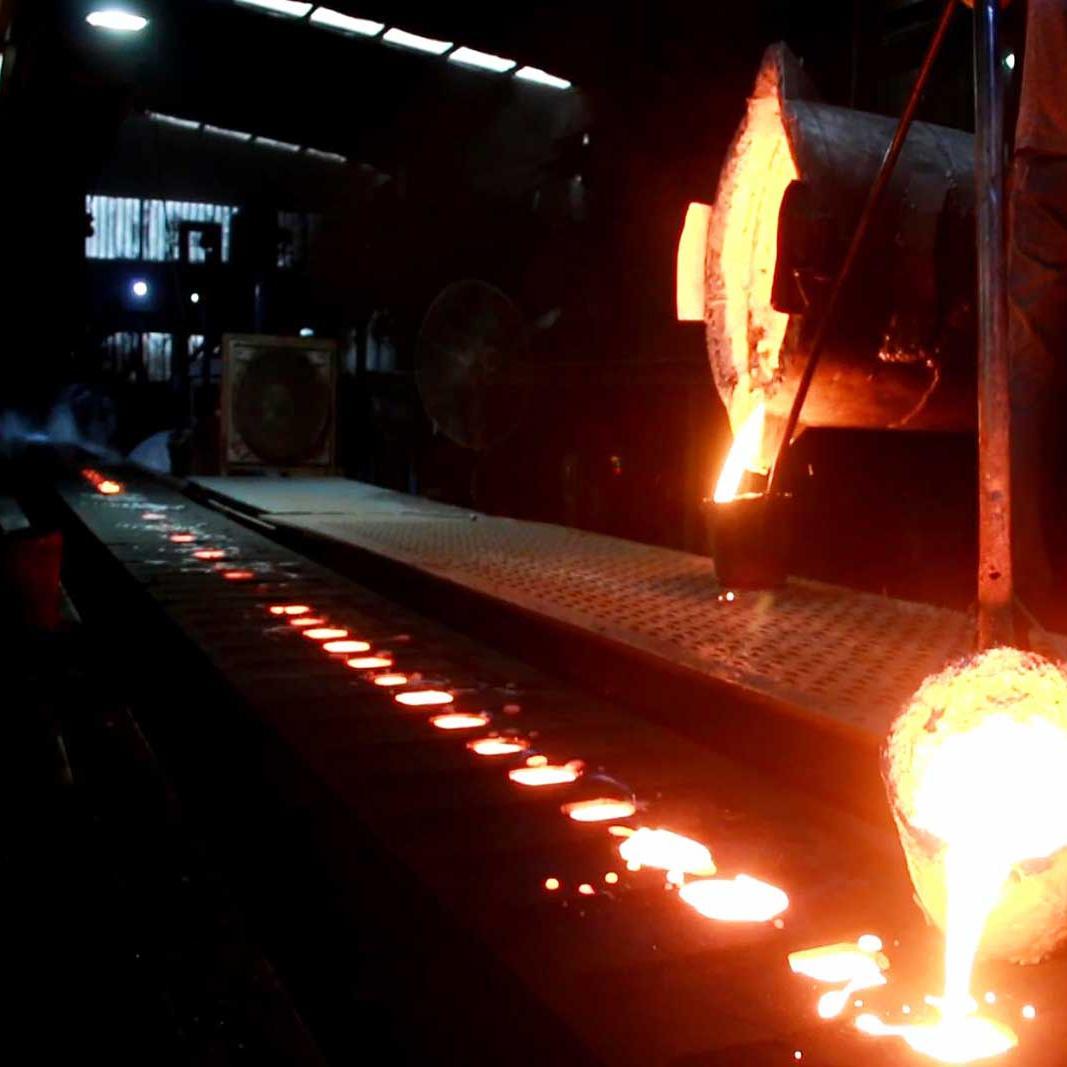
Bu işlem QT400-18, QT600-3 sünek demir, gri dökme demir, çelik, alüminyum ve bakır alaşımlı dökümlere, özellikle de karmaşık çok boşluklu yapılara sahip entegre muhafazalara uygulanabilir. CT7–CT9 boyutsal doğruluğu ve Ra6,3–25 µm yüzey pürüzlülüğü elde edilir; bu, kil döküme kıyasla daha yüksek genel doğruluk sağlar ve belirli koşullar altında yüzey kalitesi, kabuk dökümle karşılaştırılabilir düzeydedir. Kalıplamanın temel prensibi Tek bir polistiren köpük model bloğu (döküm, yolluk sistemi ve karlar tek bir bütün halinde yapıştırılmıştır), kuru kumdan yalıtmak ve köpük yandığında oluşan piroliz gazlarını gidermek için yangına dayanıklı bir kaplama ile kaplanmıştır. Kuru kum kil, reçine veya başka bağlayıcılar içermez; gevşek kum taneleri, negatif vakum basıncının etkisi altında sıkıştırılır ve sabitlenir, böylece sert bir şekil oluşturulur. Yüksek sıcaklıktaki eriyik köpükle temas ettiğinde EPS'de termal çatlama, buharlaşma ve yanma meydana gelir. Kaplamanın gözeneklerinden büyük miktarda gaz bir vakum sistemi ile uzaklaştırılır. Eriyik sürekli olarak kalıp boşluğunu doldurarak köpüğün hacmini değiştirir. Soğuduktan sonra vakum çıkarılır, kuru kum kendiliğinden ufalanır ve dökümler sağlam bir şekilde çıkarılabilir. Hammadde Sistemi 3.1 Genişletilmiş Polistiren Modellerine Yönelik Malzemeler EPS granülleri: 18–20 kg/m³ yoğunluğa sahip sünek demir, gri dökme demir ve alüminyum dökümler için standarttır. Granül boyutu minimum döküm et kalınlığının 1/9'unu geçmemeli, ön köpüklenme katsayısı 40-60 katı olmalıdır. STMMA ve EPMMA kopolimeri: Dökümlerin yüzeyindeki karbürizasyon kusurlarını azaltmak için özellikle çelik dökümlerde kullanılır. 3.2 Yanmaz kaplama Yanmaz toz (kuvars unu, boksit, zirkon tozu), bağlayıcı, süspansiyon maddesi ve fonksiyonel katkılardan oluşur. Kaplama, köpüğün yüzeyine fırça veya sprey ile 2-3 kat uygulanır ve düşük sıcaklıktaki fırınlarda tamamen kurutulur. Metal nüfuzunu engeller, köpük modellere destek olur, piroliz gazlarını yönlendirir ve kumun kalıp boşluğuna girmesini engeller. 3.3 Kuru dökümhane kumu Temiz, yıkanmış kuvars kumu, nemden, kilden ve reçine bağlayıcılardan arındırılmış. Demirli metaller için kaba kum, alüminyum alaşımları için ince kum kullanılır. Atık kum, organik bağlayıcı maddelerle kirlenmez ve elendikten ve soğutulduktan sonra sonsuz sayıda yeniden üretilebilir. İşlemin Tamamı 4.1 Köpük Modellerinin İmalatı ve Montajı EPS granülleri önceden köpüklenir, kürlenir ve ayrı köpük modelleri halinde kalıplanır; Küçük ölçekli ürünler için köpük levhalardan CNC makinelerde modeller yapılabilmektedir. Bağlantı noktalarındaki boşlukları ortadan kaldırmak için ayrı köpük elemanları (döküm, döküm kabı, besleyiciler ve karlar) tek bir model blok halinde birbirine yapıştırılır. 4.2 Yangına dayanıklı kaplamanın uygulanması ve kurutulması Model bloğunun tamamı, gazlı modeller için özel bir kaplamaya 2-3 kat daldırılır veya sprey boyayla boyanır, ardından düşük sıcaklıklı fırınlarda tamamen kurutulur. Kalan nem, dökme sırasında gaz ceplerinin oluşmasına neden olacaktır. 4.3 Bir termos içinde üç boyutlu titreşim sıkıştırması Şişenin titreşimli bir masa üzerine yerleştirilmesi, alt katmanın 50–100 mm kalınlığında kum döşenmesi ve titreşimle sıkıştırılması; Tamamen kurumuş bir köpük model bloğunun şişenin içine yerleştirilmesi; tüm iç boşlukları, kaburgaları ve küçük delikleri tamamen doldurmak için 30-60 saniye boyunca senkronize üç eksenli (X/Y/Z) titreşimle kuru kumla katman katman dolgu; Şişenin üst kısmının plastik film ile kapatılması ve bir vakum pompasının bağlanması, negatif basıncın -0,04...-0,08 MPa seviyesinde stabilize edilmesi; atmosferik basınç gevşek kumu sert bir şekle sokar. 4.4 Sürekli Vakumlu Dökme Erimiş demir, çelik veya alüminyum eşit şekilde dökülürken vakum korunur. Köpük sürekli olarak gazlaştırılır ve vakum, çatlayan baca gazlarını eşzamanlı olarak gidererek, kar tamamen dolana kadar kalıbın stabil şekilde doldurulmasını sağlar. 4.5 Soğutma, şişeyi devirme ve boşaltma Dökümler tamamen katılaşıp soğuduktan sonra vakum kapatılır ve negatif basınç kaldırılır. Şişe devriliyor; bağlanmamış kuru kum kendiliğinden ufalanarak dökümlerden ayrılır. Atık kum elenir, soğutulur ve bir sonraki üretim döngüsüne geri gönderilir. 4.6 Temizleme ve Isıl İşlem Entegre köpük yollukların ve pedlerin çıkarılması, kaplama kalıntılarını yüzeylerden çıkarmak için kumlama. Sfero dökümler (QT400-18, QT600-3) ihtiyaca göre tavlanır veya normalize edilir, ardından boyutsal ve mekanik özellik kontrolünden geçirilerek depoya gönderilir.
Sabit kalitede dökme demir ve çelikten yapılmış dökümler, çizimlere tam olarak karşılık gelir. Teslimat sürelerine her zaman uyulur.
Alexey
MüşteriFarklı döküm teknolojileri, her karmaşıklıktaki parçaları sipariş etmenize olanak tanır. Teknik destek oldukça profesyonel.
İvan
MüşteriTesis hem küçük deneme siparişlerini hem de büyük toplu partileri gerçekleştiriyor.